تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-11 المنشأ:محرر الموقع


يؤدي هدر المواد وتوقف الماكينات إلى تفاقم الخسائر المالية بسرعة في تصنيع المعادن المقاومة للحرارة. يؤدي الإنتاج المُلغى إلى استنزاف الربحية، في حين يؤدي توقف الماكينات إلى تعطيل جداول التسليم الضيقة. التحديات المعدنية المتأصلة في التنغستن تجعل المعالجة صعبة. إن قوة الشد العالية والصلابة الشديدة والقابلية للهشاشة تخلق نافذة ضيقة للتصنيع الناجح. هذه الخصائص تجعل السحب على البارد عرضة للكسور الدقيقة، وفشل إجهاد الانحناء، وكسر الأسلاك الكارثي إذا كانت العملية تفتقر إلى ضوابط صارمة. يتطلب التخفيف من أوضاع الفشل هذه تجاوز التعديلات التشغيلية الأساسية. لا يمكنك ببساطة ضبط السرعات أو تغيير مواد التشحيم على المعدات القديمة وتوقع تحسينات جذرية في الإنتاجية. من الضروري تقييم قدرات التوتر والحرارة والتخفيض المحددة. يجب عليك استخدام المصممة خصيصًا آلة سحب أسلاك التنغستن المسحوبة على البارد للتعامل مع هذه المتطلبات الميكانيكية الشديدة.
الأسباب الجذرية للكسر: تنبع معظم حالات فشل أسلاك التنغستن من عيوب التلبيد الأولية، ونسب التخفيض القوية (التي تتجاوز المعيار ~ 12% لكل حد تمرير)، وعدم كفاية تشحيم القالب، وضغط الانحناء غير المُدار أثناء اللف.
قدرات المعدات: تعمل آلات سحب أسلاك التنغستن الحديثة على تخفيف الهشاشة المتأصلة من خلال المزامنة الدقيقة للكابستان، والتحكم المستمر في التوتر، والإدارة الحرارية المتكاملة.
معايير التقييم: عند ترقية تقنية سحب الأسلاك، يجب على صناع القرار إعطاء الأولوية لكفاءة تبريد القالب، والكشف الآلي عن الأخطاء، وتخفيف الضغط في الخط على سرعة السحب الخام.
قياس عائد الاستثمار: يتم حساب القيمة الحقيقية لآلة الرسم المتخصصة من خلال التحسينات المستمرة في العائد وخفض معدلات الخردة، بدلاً من النفقات الرأسمالية الأولية.
يبدأ تصنيع التنغستن بمسحوق المعادن. إن جودة مساحيق معدن التنغستن تملي نجاح الرسم في المراحل النهائية. يقوم المصنعون بضغط هذه المساحيق وتلبيدها لإنشاء قضبان على شكل شبكة قريبة. تحدد هذه المرحلة الأولية السلامة الهيكلية الأساسية للمعدن. أي انحرافات في حجم جسيمات المسحوق، والتي يتم قياسها عادةً باستخدام حجم غربال فيشر الفرعي، أو عدم الاتساق في ضغط الضغط، تؤثر على المنتج النهائي. نرى هذا باستمرار على الأرض: مجموعة من المسحوق ذات خصائص التدفق الضعيفة تؤدي إلى كثافة خضراء غير متساوية في السبيكة المضغوطة.
غالبًا ما تتشكل الفراغات المجهرية أثناء التلبيد دون المستوى الأمثل. تعمل اختلافات الكثافة والشوائب المحاصرة كمركزات إجهاد داخلية. تظل هذه العيوب مخفية داخل القضيب الملبد. يصبح الكسر أمرًا لا مفر منه بمجرد دخول هذه المادة المطاوع إلى مرحلة السحب البارد. تعمل عملية الرسم على تضخيم هذه العيوب المجهرية. تعمل قوى السحب العالية على تمزيق المادة عند نقاط الضعف هذه بدلاً من تمديدها بشكل متساوٍ. عندما ينقطع السلك وتفحص سطح الكسر تحت المجهر، فغالبًا ما تجد تضمينًا صغيرًا أو فراغًا نشأ في فرن التلبيد.
يحدث تحول معدني متميز أثناء التصنيع. تعمل عمليات مثل الدرفلة والتزوير والسحب على إطالة البلورات الداخلية. يؤدي هذا التحول إلى تغيير المادة من قضيب هش متكلس إلى بنية سلكية ليفية ضرورية. تمنح الحبيبات الليفية المتشابكة سلك التنغستن مرونته وقوة شد عالية في درجة حرارة الغرفة. ومن المثير للاهتمام أن الرسم يخفض في الواقع درجة حرارة التحول من اللدونة إلى الهشاشة (DBTT) للتنغستن، وهو أمر غير بديهي مقارنة بمعظم المعادن الأخرى.
ومع ذلك، فإن تصلب العمل يمثل تهديدا مستمرا. تصل المادة إلى عتبة حيث تتحول التصلب إلى هشاشة قاتلة. يجب إدارة تخفيف التوتر المتوسط بشكل صحيح لمنع ذلك. تؤدي ضغوط السحب المتبقية إلى تدهور خصائص المادة ضد التمزق بسبب الإجهاد. يؤدي هذا التدهور إلى تفاقم الهشاشة عندما يتعرض الفتيل النهائي لاحقًا لدرجات حرارة عالية أو تيار كهربائي في البيئات المفرغة. غالبًا ما يتم استخدام منشطات البوتاسيوم لإنشاء سلك تنجستن غير متدلي (NS)، ولكن حتى السلك المخدر سوف يفشل إذا لم يتم تخفيف ضغوط السحب بشكل صحيح.
يلعب إجهاد الانحناء دورًا رئيسيًا في كسر الأسلاك. إنه يسبب فشلًا متكررًا أثناء مرحلتي اللف والتخزين المؤقت. يؤدي لف السلك الناعم حول البكرة إلى إجهاد ميكانيكي شديد. يمتد نصف القطر الخارجي للسلك بينما يضغط نصف القطر الداخلي. إذا احتفظ السلك بالكثير من إجهاد السحب المتبقي، فإن قوة الانحناء الإضافية هذه تضغط على الفتيل على الفور. يجب مراقبة شد التخزين المؤقت باستمرار باستخدام خلايا الحمل الدقيقة.
يقدم احتكاك القالب وضع فشل حرج آخر. يولد السحب البارد احتكاكًا هائلاً بين السلك وقالب الاختزال. يؤدي التشحيم غير الكافي إلى تهيج المواد. يتم لحام جزيئات التنغستن على سطح القالب، مما يتسبب في حدوث تشققات شديدة على سطح السلك. تهدد الصدمة الحرارية أيضًا سلامة الأسلاك. تؤدي معدلات التبريد غير المتناسقة بين تمريرات الرسم إلى تعطيل حدود الحبوب الليفية. تتسبب التقلبات السريعة في درجات الحرارة في حدوث تشققات صغيرة عبر سطح السلك.
وضع الفشل | مؤشر مرئي على السلك | السبب الجذري الأساسي |
|---|---|---|
كسر الكأس والمخروط | كسر العنق مع وجود فراغ مركزي | عيب التلبيد الداخلي أو التضمين |
كسر القص | كسر نظيف بزاوية عبر السلك | الإجهاد المفرط أثناء الانحناء |
جالنج السطح | خدوش طولية عميقة وسجل | فشل التشحيم أو زاوية اقتراب القالب البالية |
التكسير المستعرض | شقوق صغيرة متعامدة مع اتجاه الرسم | الصدمة الحرارية الناتجة عن التبريد غير المتناسق |

تعتمد الآلات متعددة التمريرات بشكل كبير على الرحويات التي تعمل بمحرك مؤازر. تحافظ محركات الأقراص هذه على التوتر الدقيق في كل مرحلة رسم. التزامن الدقيق يمنع الكسور الدقيقة الناتجة عن قوى السحب غير المتساوية. إذا سحبت إحدى الكابستانات بشكل أسرع قليلاً من سابقتها، فإن السلك يمتد إلى ما هو أبعد من الحد المرن. تقوم أنظمة التحكم المتقدمة بمراقبة هذه السرعات وضبطها بالمللي ثانية باستخدام أجهزة تشفير عالية الدقة وحلقات تحكم PID سريعة المفعول.
التحكم في التوتر الخلفي ضروري بنفس القدر. إنه يدير صلابة سلك التنغستن عند دخوله إلى قالب التخفيض. يحافظ التوتر الخلفي المتسق على محاذاة السلك بشكل مثالي. إنه يعوض الاختلافات الطفيفة في القطر في القضيب المطاوع. تضمن هذه المحاذاة دخول السلك إلى القالب بالزاوية المثالية، مما يقلل من التآكل غير المتساوي في زاوية اقتراب القالب ويمنع الانقطاع المفاجئ. نحن نستخدم الأذرع الراقصة وخلايا التحميل لتوفير تغذية راجعة في الوقت الفعلي لمحركات الكابستان، مما يضمن عدم انخفاض التوتر الخلفي أبدًا عن الحد المطلوب.
رسم التنغستن يولد احتكاكًا شديدًا. مطلوب أنظمة تشحيم موجهة عالية الضغط للتعامل مع هذه الحرارة. غالبًا ما يفشل التشحيم الفيضاني القياسي في اختراق منطقة الضغط العالي داخل القالب. تقوم الأنظمة المتخصصة بحقن معلقات الجرافيت الغروية مباشرة في زاوية اقتراب القالب. يحافظ هذا على طبقة حدودية هيدروديناميكية بين السلك والقالب، مما يمنع تلامس المعدن مع المعدن.
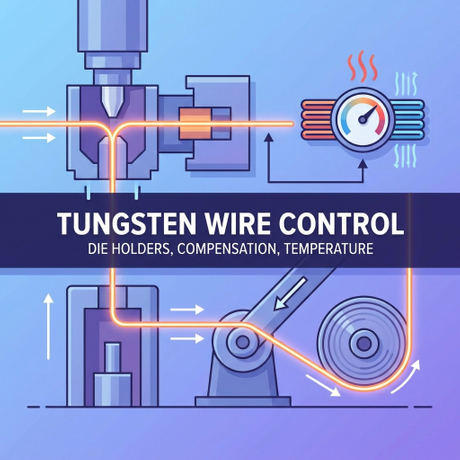
يجب أن تعمل آليات التبريد الداخلية والخارجية على تبديد الحرارة على الفور. تعمل أغلفة القالب المبردة بالماء على سحب الحرارة بعيدًا عن منطقة الاختزال. تعمل أنظمة الرش المباشر على تبريد الرحويات والأسلاك في وقت واحد. تحافظ الإدارة الحرارية الفعالة على السلامة الهيكلية للسلك. يمنع التدهور الحراري ويحافظ على المادة ضمن نطاق درجة حرارة العمل الأمثل. في الصناعة، غالبًا ما نقوم بتسخين السلك إلى 600-1000 درجة مئوية قبل دخوله إلى القالب. لا يزال هذا يعتبر "رسمًا على البارد" لأنه يحدث تحت درجة حرارة إعادة التبلور، ولكن إدارة هذه الحرارة المطبقة جنبًا إلى جنب مع حرارة الاحتكاك تتطلب سترات تبريد قوية.
يواجه المهندسون عائقًا حاسمًا عند رسم التنغستن. يجب أن يقتصر تقليل القطر على حوالي 12% لكل تمريرة. تم إنشاء هذا المعيار خلال مرحلة التطريق الأولية. تجاوز نسبة التخفيض هذه يؤدي إلى إرهاق المعدن. إنه يسبب تصلبًا فوريًا في العمل وكسرًا لا مفر منه داخل القالب. لا يمكنك إجبار التنغستن على التخفيض بشكل أسرع مما يسمح به تركيبه البلوري.
تقوم المتخصصة آلة سحب أسلاك التنغستن بتسلسل هذه التمريرات بعناية. تعمل مسودة الجدول الزمني على تحسين استطالة الحبوب دون تجاوز حدود الشد للمادة. كل تمريرة تقلل القطر بشكل تدريجي أثناء بناء البنية المجهرية الليفية اللازمة. يجب أن تستوعب هندسة الماكينة خطوات التخفيض الدقيقة هذه دون إدخال قوى ثني غير ضرورية بين الرحيات والقوالب.
يعد تقييم المعدات بناءً على السرعة الأولية أسلوبًا خاطئًا. تولد سرعات السحب العالية حرارة لا يمكن السيطرة عليها في معالجة التنغستن. العائد الثابت والمتواصل هو المحرك الرئيسي للربحية. تنتج الآلة التي تعمل بسرعات معتدلة بدون انقطاع سلكًا قابلاً للاستخدام أكثر بكثير من الآلة عالية السرعة التي تقطع السلك كل ساعة. في كل مرة ينقطع فيها السلك، يجب على المشغلين إيقاف الماكينة، وإعادة ربط القوالب، وإزالة الجزء التالف. هذا التوقف يدمر جداول الإنتاج.
تحدد ميزات الماكينة المحددة معدلات الخردة المنخفضة مباشرةً. يمنع تخفيف الاهتزاز الشديد ظهور علامات الثرثرة على سطح السلك. يحافظ بناء الإطار الصلب على محاذاة القالب المثالية تحت أحمال السحب الضخمة. تحافظ هذه الميزات على خصائص تمزق الإجهاد للمنتج النهائي. يجب أن تركز ترقية تقنية سحب الأسلاك بشكل كامل على استقرار العملية. ابحث عن قواعد آلات الحديد الزهر ومحامل المغزل كبيرة الحجم التي تمتص الرنين الميكانيكي الناتج أثناء المسودات الثقيلة.
ميزة الآلة | الوظيفة التشغيلية | نتائج العائد المباشر |
|---|---|---|
كبسولات مدفوعة مؤازرة | يحافظ على التزامن الدقيق للمسودة | يزيل الكسور الدقيقة الناجمة عن التوتر |
تشحيم الضغط العالي | قوات التشحيم في زاوية القالب | يمنع التهيج والتهديف السطحي |
إطار تخفيف الاهتزاز | يمتص الرنين الميكانيكي | يمنع تقلبات القطر والثرثرة |
ميكرومتر ليزر في الخط | يراقب قطر السلك بشكل مستمر | يكتشف تآكل القالب قبل حدوث الكسر |
يوفر دمج مراحل التسخين أو التلدين المتوسطة مزايا هائلة. فهو يخفف من التوتر الناجم عن العمل دون الحاجة إلى معالجة خارج الخط. إن نقل البكرات إلى أفران الدفع المنفصلة يضيع الوقت ويخاطر بالتعامل مع الضرر. تقوم الأنظمة الخطية بتسخين السلك المتحرك باستخدام المقاومة المباشرة أو طرق الحث. يؤدي هذا إلى استعادة الليونة مباشرة قبل تمرير الرسم التالي. نقوم عادةً بتشغيل مراحل التسخين المباشرة هذه تحت جو هيدروجيني وقائي لمنع الأكسدة الشديدة لسطح التنغستن.
يجب أن تحافظ أنظمة التحكم على ملفات تعريف دقيقة لدرجة الحرارة أثناء هذه العمليات المضمنة. يتطلب التنغستن نطاقات حرارة محددة لتخفيف التوتر بشكل فعال. يؤدي ارتفاع درجة الحرارة إلى إعادة التبلور المبكرة. يفقد التنغستن المعاد بلورته هيكله الليفي ويصبح هشًا. تقوم أجهزة الاستشعار المتقدمة بمراقبة درجة حرارة السلك في الوقت الفعلي، وضبط خرج الطاقة للحفاظ على النقطة المثالية المعدنية. غالبًا ما يتم دمج البيرومترات مباشرة في منطقة التسخين للتحكم في درجة الحرارة ذات الحلقة المغلقة.
توفر ميكرومترات الليزر المضمنة مراقبة مستمرة للجودة. يقيسون قطر السلك عبر محاور متعددة. تكتشف مستشعرات التوتر التقلبات الدقيقة في قوة السحب. تحدد هذه الأنظمة شذوذات القطر وارتفاع التوتر قبل حدوث الكسر. يتلقى المشغلون تنبيهات فورية لضبط العملية أو تغيير القالب البالي. نقوم أيضًا بنشر اختبار التيار الدوامي بشكل مضمن للكشف عن الشقوق السطحية المجهرية التي لا تلاحظها عمليات الفحص البصري.
يتم دمج برنامج الصيانة التنبؤية مباشرة في لوحات التحكم الحديثة. إنه يتتبع المسافة المقطوعة بدقة خلال كل قالب محدد. يمنع النظام حالات الفشل الكارثية في القالب من خلال المطالبة بعمليات الاستبدال بناءً على بيانات التآكل الفعلي، وليس التخمين. يعمل هذا النهج المبني على البيانات على زيادة عمر القالب إلى الحد الأقصى مع حماية سلك التنغستن من العيوب السطحية. فهو يحول استراتيجية الصيانة من مكافحة الحرائق التفاعلية إلى التحكم الاستباقي في العمليات.
يتطلب حساب فترة الاسترداد النظر إلى ما بعد سعر الشراء الأولي. تتطلب المعدات المتطورة استثمارات أولية أكبر. ومع ذلك، يجب أن تعتمد عائد الاستثمار على التخفيض المتوقع بنسبة 5-15% في خردة المواد. التنغستن هو معدن حراري باهظ الثمن. إن توفير بضعة كيلوغرامات من الأسلاك المخردة يوميًا يعوض بسرعة تكلفة الآلات المتقدمة. تتبع معدلات الخردة الحالية بدقة لمدة شهر. احسب تكلفة المواد والوقت الضائع للآلة والعمالة الضائعة. قارن هذه الخسارة الشهرية بتكلفة تمويل الجهاز الجديد.
المعدات الرخيصة تحمل تكاليف خفية شديدة. يستنزف استبدال القالب المتكرر ميزانيات الصيانة. يؤدي التدخل العالي للمشغل إلى زيادة تكاليف العمالة. والأهم من ذلك، أن جودة الأسلاك غير المتناسقة تفشل في تطبيقات التفريغ ذات الاستخدام النهائي. عندما تفشل خيوط التنغستن في جهاز طبي جاهز أو مكون فضائي، فإن المسؤولية تتجاوز بكثير التوفير من الآلات ذات الميزانية المحدودة. أنت لا تشتري آلة فقط؛ أنت تشتري موثوقية العملية.
يبدو أن إعادة تجهيز الآلات الحالية بمثابة حل وسط جذاب. يعد تحديث وحدات التحكم في التوتر أو إضافة أنظمة تبريد جديدة أمرًا ممكنًا من الناحية الفنية. يمكن لعناصر تحكم PLC الجديدة تحسين تزامن الكابستان في الإطارات القديمة. يمكن لمضخات التشحيم الأفضل أن تقلل من احتكاك القالب. توفر هذه الترقيات تحسينات هامشية للمنشآت ذات القيود الرأسمالية الصارمة. غالبًا ما نقوم بتثبيت مجموعات أذرع راقصة جديدة على كتل الثور القديمة للحصول على ميزة طفيفة في التحكم في التوتر.
ومع ذلك، سوف تصل في النهاية إلى نقطة التحول. لا تستطيع صلابة الإطار القديم التعامل مع متطلبات الرسم عالي التوتر الحديث. تؤدي تصميمات الكابستان الميكانيكية القديمة إلى رد فعل عنيف لا يمكن تجنبه. عندما يتسبب الهيكل المادي للآلة في حدوث اهتزاز وعدم محاذاة، يصبح الاستبدال الكامل هو الخيار الوحيد القابل للتطبيق. تضمن الآلة الجديدة الاستقرار الأساسي المطلوب لإنتاج التنغستن الخالي من العيوب. لا يمكنك تثبيت عناصر التحكم الدقيقة على إطار مهتز وغير مستقر وتوقع سلكًا من الدرجة الفضائية.
يؤدي الانتقال من أنظمة الرسم اليدوية إلى أنظمة الرسم الآلية للغاية إلى المخاطرة. يمكن أن يتسبب خطأ المشغل في حدوث أضرار جسيمة للمعدات باهظة الثمن. قد يواجه المشغلون المعتادون على تعديلات التوتر اليدوية صعوبة في التعامل مع حلقات التحكم الرقمية. وقد تتجاوز حدود السلامة الآلية، مما يؤدي إلى كسر الأسلاك على الفور أو تحطمها. نرى هذا أثناء التشغيل: يحاول المشغلون المخضرمون تشغيل المعدات الجديدة باستخدام العادات القديمة.
قم بتنفيذ بروتوكولات تدريب محددة للتخفيف من هذه المخاطر. ركز بشكل كبير على معايرة التوتر وملاحة الواجهة الرقمية. تدريب المشغلين على تقنيات محاذاة القالب الدقيقة. علمهم كيفية قراءة وتفسير تشخيص الأخطاء الآلي. عندما يفهم المشغلون الآليات الكامنة وراء القرارات الآلية للآلة، فإنهم يصبحون مديرين فعالين للعمليات بدلاً من مجرد مناقصات للآلات. يضمن تدريب موظفي الصيانة جنبًا إلى جنب مع المشغلين فهم الجميع لبنية النظام الجديدة.
يعد تآكل القالب المتسارع حقيقة خاصة برسم التنغستن. تؤدي الصلابة الشديدة للمادة إلى تحلل الماس ويموت الكربيد بسرعة. يضمن التشغيل باستخدام القوالب البالية حدوث عيوب في السطح والكسر في نهاية المطاف. لا يمكنك الاعتماد على الفحص البصري وحده لتحديد صحة القالب. أنماط التآكل المجهرية تسبب فشلًا عيانيًا. تعمل زاوية الاقتراب من القالب البالي على زيادة قوة السحب بشكل كبير.
وضع جدول صارم للصيانة الوقائية.
قم بتنظيف جميع القوالب بالموجات فوق الصوتية بعد كل عملية إنتاج لإزالة مادة التشحيم الجرافيت المتبقية.
افحص القوالب باستخدام القياس البصري لقياس طول المحمل وزاوية التخفيض بدقة.
يتم تلميع القوالب بانتظام باستخدام نظام التعليق الماسي للحفاظ على التشطيب الأمثل للسطح في منطقة الاختزال.
استبدل قوالب الماس أو الكربيد جيدًا قبل أن تصل إلى الحد الأقصى لحدود تحمل التآكل.
قم بتسجيل جميع قياسات القالب في قاعدة بيانات مركزية لتتبع اتجاهات التآكل والتنبؤ بفترات الاستبدال.
تؤثر ظروف المصنع المحيطة بشكل كبير على عملية السحب على البارد. تغير تقلبات درجات الحرارة لزوجة مواد التشحيم المسحوبة. إذا أصبح المصنع باردًا للغاية، فلن تتدفق مواد التشحيم إلى القالب بشكل صحيح. تشكل الملوثات المحمولة جواً خطراً أكبر. يستقر الغبار والجزيئات المعدنية على السلك قبل دخوله إلى القالب. يتم سحب هذه الجسيمات إلى منطقة الاختزال، مما يسبب خدوشًا شديدة وتلفًا.
اقتراح ضوابط بيئية صارمة حول معدات الرسم. أرفق مسار السلك حيثما أمكن ذلك. تنفيذ بروتوكولات التشحيم النظيفة، بما في ذلك الترشيح المستمر لسائل التشحيم باستخدام الفواصل المغناطيسية والمرشحات الشبكية الدقيقة. يضمن الحفاظ على بيئة نظيفة ومستقرة لدرجة الحرارة ظروف رسم متسقة على مدار العام. نقوم غالبًا بتركيب وحدات HVAC مخصصة مباشرة فوق خطوط سحب الأسلاك للحفاظ على درجة حرارة محيطة ثابتة والتحكم في الرطوبة.
قم بإجراء مراجعة فورية لمعدلات الخردة الحالية وحدد نقاط الفشل الدقيقة في عملية الرسم الخاصة بك.
قم بتقييم بروتوكولات صيانة القالب الحالية لديك وقم بتنفيذ الفحص البصري لجميع قوالب الماس والكربيد.
اطلب بيانات ضمان الإنتاجية وقم بترتيب اختبار تجريبي مع الشركات المصنعة للآلات المدرجة في القائمة المختصرة باستخدام مادة التنغستن المحددة لديك.
قم بتطوير برنامج تدريبي شامل للمشغل يركز على التحكم الرقمي في التوتر وتفسير تشخيص الأخطاء.
ج: يبلغ معيار الصناعة حوالي 12% لكل تمريرة. تعمل هذه النسبة المحددة على موازنة استطالة الحبوب الضرورية مع منع هشاشة العمل. يؤدي تجاوز هذا الحد إلى كسر المادة داخل القالب بسبب الضغط الميكانيكي المفرط.
ج: يتم تصنيع التنغستن باستخدام تعدين المساحيق. أي فراغات مجهرية، أو عدم تناسق في الكثافة، أو شوائب يتم إدخالها أثناء الضغط وتلبيد القضيب الأولي تعمل كمكثفات للإجهاد. تتسبب هذه العيوب في انقطاع السلك تحت ضغط السحب العالي.
ج: الضغوط المتبقية من عملية الرسم مركبة مع نصف قطر الانحناء المادي. إذا كانت آلية اللف تفتقر إلى التحكم المتخصص في شد التخزين المؤقت، فإن هذا الضغط المشترك يتجاوز حد شد السلك. تمتد الحافة الخارجية للسلك بعيدًا جدًا، مما يتسبب في حدوث كسور فورية.
ج: في حين أن الآلات لا تستطيع تغيير الخصائص المتأصلة للتنغستن، فإن الإدارة الدقيقة للحرارة والتوتر تقلل بشكل كبير من الهشاشة الناتجة عن العملية. تعمل أدوات التحكم المتقدمة على منع تصلب العمل المفرط، مما يحافظ على سلامة هيكل السلك ومرونته لتطبيقات الاستخدام النهائي.
ج: تؤدي درجات حرارة التشغيل المرتفعة إلى إعادة بلورة البنية الليفية التي تم إنشاؤها أثناء الرسم. تعود الحبوب المطولة إلى بنية ممتلئة. يساعد تخفيف الضغط المناسب في الخط أثناء التصنيع على تحسين خصائص تمزق الضغط في السلك لتأخير وضع الفشل هذا.
ج: تعمل مواد التشحيم المتخصصة على منع الشعور بالغضب وإدارة حرارة الاحتكاك الشديدة الفريدة للتنغستن. تعمل أنظمة الضغط العالي على دفع مادة التشحيم إلى زاوية القالب، مما يحافظ على الطبقة الحدودية. وهذا يمنع التنغستن من اللحام بالقالب وتسجيل سطح السلك.


 العربية
 简体中文