تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-15 المنشأ:محرر الموقع


تمثل معالجة المعادن المقاومة للحرارة في أرضية الإنتاج تحديات معدنية شديدة. يبدأ التنغستن بصلابة وهشاشة استثنائية في حالته الملبدة. إنه يفتقر إلى بنية الحبوب الليفية التي تحتاجها للمرونة وقوة الشد العالية. تؤدي الاختلافات الدقيقة في قطر السلك أثناء عملية الرسم إلى عدم التماثل الفوري. يؤدي هذا إلى كسر الأسلاك على التخزين المؤقت، والمقاومة الكهربائية غير المتسقة، والفشل في التطبيقات عالية الدقة. تحتاج الأسلاك التوجيهية الطبية إلى مرونة دقيقة للتنقل في الأوعية الدموية. تتطلب عناصر التسخين الفضائية مقاومة موحدة لمنع النقاط الساخنة. تعتمد أقطاب اللحام المتخصصة على التركيز المثالي لتحقيق استقرار القوس. إن التحكم في هذه الاختلافات المجهرية يفصل الإنتاج عالي الإنتاجية عن العمليات عالية الخردة. يتطلب تحقيق التفاوتات الصارمة في القطر إتقان صلابة حامل القالب، وتعويض العبور، وإدارة دقيقة لدرجة الحرارة. إن تقييم هذه الأنظمة المترابطة داخل آلة سحب أسلاك التنغستن المسحوبة على البارد يضمن إنتاجًا مستمرًا وخاليًا من العيوب.
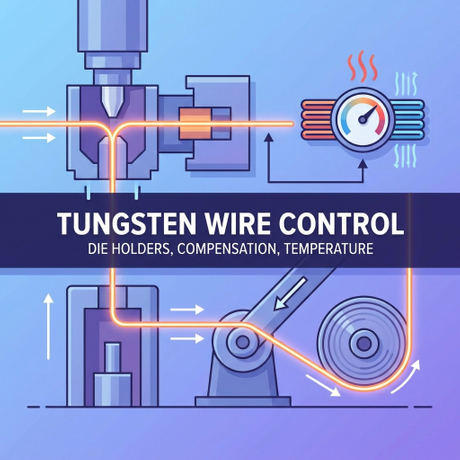
استقرار حامل القالب يملي التسامح: حاملات القالب الصلبة والمحاذاة بدقة غير قابلة للتفاوض لمنع الاهتزازات الدقيقة التي تسبب البيضاوية أو تسجيل السطح في سلك التنغستن فائق الدقة (يصل إلى 10-1800 ميكرومتر).
تعويض العبور يمنع فقدان الإنتاجية: يضمن العبور المتقدم الذي يتم تشغيله بواسطة المؤازرة توتر التخزين المؤقت المتسق، مما يخفف بشكل مباشر من عدم التماثل والعنق الناجم عن التأخر الميكانيكي.
تتطلب الديناميكيات الحرارية مقياسًا ديناميكيًا: مع انخفاض قطر السلك، يجب زيادة سرعة السحب بينما يتم تقليل درجة حرارة التسخين بشكل استراتيجي؛ يجب أن توفر الآلات تحكمًا آليًا دقيقًا في هذه المتغيرات العكسية.
يتطلب رسم التنغستن إدارة قوة الشد القصوى مع تحقيق مقاييس استطالة محددة دون كسر المادة. تعتبر عتبات التسامح المقبولة لتطبيقات أسلاك التنغستن الدقيقة والدقيقة جدًا مجهرية. نقيس هذه التفاوتات بأجزاء من الميكرون. يؤدي الانحراف بمقدار 2 ميكرون فقط إلى تغيير التوصيل الكهربائي، وتغيير المرونة الميكانيكية، والإضرار بالسلامة الهيكلية للمكون النهائي. يعتمد الحفاظ على هذه التفاوتات الصارمة على الترابط الشامل لدرجة الحرارة والسرعة وجودة مواد التشحيم وسلامة القالب. يجب عليك حساب منطقة التخفيض بدقة لكل تمريرة. عادةً ما نحد هذا من 10% إلى 20% للتنغستن لمنع تجاوز قوة الشد القصوى للسلك. في الحالات شديدة السحب، تتجاوز هذه القوة بسهولة 300000 رطل لكل بوصة مربعة.
إن الانتقال من التأرجح الأولي ذي درجة الحرارة العالية إلى التمريرات الأكثر برودة والتركيز على الدقة هو ما يحدد عملية السحب على البارد. في البداية، تقوم بمعالجة القضبان المتعرجة التي يبلغ قطرها حوالي 2.54 ملم في درجات حرارة مرتفعة للغاية. وهذا يجبر خام مسحوق تعدين المعادن الهش على أن يصبح في حالة عملية. مع انخفاض القطر، تقوم تقنية سحب الأسلاك الحديثة بعزل المتغيرات مثل التوتر والاحتكاك والحرارة لتنفيذ السحب البارد. عندما نقول 'بارد' في سياق التنغستن، فإننا لا نزال نعني الحرارة المطبقة، ولكن في درجات حرارة أقل بكثير من التأرجح. يجب عليك البقاء تحت عتبة إعادة التبلور. ومن خلال التحكم في هذه العوامل، يمكنك الحفاظ على الإنتاج المستمر دون انقطاع الأسلاك. تضمن هذه العملية الصارمة أن المنتج النهائي يتحمل درجات حرارة الاستخدام النهائي القصوى والضغط الميكانيكي.
لتنفيذ عمليات التخفيض هذه بنجاح، يجب على المشغلين اتباع تسلسل ميكانيكي صارم على الأرض:
تحقق من قطر السلك الوارد باستخدام ميكرومتر ثنائي المحور للتأكد من أن التمرير السابق لم يترك شكل بيضاوي.
قم بتمرير السلك من خلال حمام الجرافيت، مما يضمن طلاء السطح بالكامل قبل فرن الخبز.
قم بتعيين معلمات التوتر PLC بناءً على قوة الخضوع المحددة للقطر الحالي.
قم بمحاذاة كتلة القالب بشكل متعامد مع الكابستان لمنع قوى السحب الجانبية.
قم بتشغيل محرك الكابستان ببطء، مما يسمح لحلقة PID بتثبيت ذراع الراقص قبل الوصول إلى سرعة الإنتاج.
إذا تخطيت أيًا من هذه الخطوات، فإنك تقوم بإدخال متغيرات ميكانيكية لا تستطيع الآلة تعويضها. إما أن ينقطع السلك على الفور أو يعاني من انحناء دقيق يدمر البكرة بأكملها.

تتعامل التمريرات الأولية بعد التطريق مع أقطار أكبر وتعتمد على قوالب كربيد التنجستن لتحمل التأثير العالي وقوى التخفيض الثقيلة. يوفر كربيد التنغستن الصلابة اللازمة لامتصاص صدمة التشوه الأولي. ومع ذلك، نظرًا لتقلص قطر السلك إلى أقل من 0.5 مم، يجب عليك التحول إلى قوالب الماس متعدد البلورات (PCD) أو قوالب الماس الطبيعية للحصول على تمريرات نهائية فائقة الدقة. يوفر الماس صلابة فائقة ويحافظ على هندسة القالب الدقيقة ضد سطح التنغستن عالي الكشط. أنت بحاجة إلى الحفاظ على زاوية الاقتراب وطول المحمل وإغاثة الظهر بشكل مثالي. بدون قوالب الماس، يقوم التنجستين الكاشطة بقطع حلقة التآكل بسرعة في طريقة القالب. وهذا يؤدي إلى خدش سطحي شديد وتوسيع القطر بسرعة.
يجب أن يستوعب غلاف القالب الخاص بالماكينة اختلافات التمدد الحراري المميزة بين مادة القالب والسلك. إذا فشل الغلاف في تبديد الحرارة أو تقييد التمدد، فإن الحشوة الماسية تتشقق تحت الصدمة الحرارية. هذا يدمر سطح السلك على الفور. يتضمن التكامل الصحيح كتل قوالب مبردة بالماء والتي تحافظ على درجة حرارة تشغيل ثابتة. أنت بحاجة إلى تدفق مياه مضطرب داخل كتلة التبريد لتجريد الحرارة بشكل فعال. يترك التدفق الصفحي طبقة حدودية عازلة، مما يسمح للقالب بالسخونة الزائدة. تضمن الكتلة المبردة بشكل صحيح أن تظل هندسة القالب ثابتة بغض النظر عن سرعة الرسم أو الاحتكاك الناتج أثناء التشغيل المستمر.
توفر حوامل القالب الثابتة أو الصلبة أقصى قدر من التحكم في المحاذاة، مما يجبر السلك عبر مسار خطي صارم. تعتبر هذه الصلابة ممتازة للحفاظ على التركيز ولكنها تتطلب دقة مطلقة في محاذاة الماكينة. يجب عليك استخدام أدوات المحاذاة بالليزر أو الشياق الدقيقة للتأكد من أن كتلة القالب متعامدة تمامًا مع مسار السلك. يوفر أصحاب العائمة قدرات التمركز الذاتي. يتم تعديلها قليلاً لاستيعاب الانحرافات الزاوية الطفيفة عن الكابستان. غالبًا ما نستخدم الحوامل العائمة في إعدادات التمريرات المتعددة حيث تتراكم اختلالات طفيفة على عدة كتل.
يؤدي الجلوس السيئ في أي من النظامين إلى مخاطر شديدة على التنفيذ. يتسارع التآكل الموضعي على أحد جانبي محمل القالب، مما يؤدي إلى بيضاوية السلك وفشل القالب المبكر. يجب عليك التأكد من أن حامل القالب يخفف الاهتزازات الدقيقة. ويفضل كتل القوالب الثقيلة من الحديد الزهر أو الكتل المبللة. أي رنين ميكانيكي من إطار الآلة ينتقل مباشرة إلى سطح السلك، مما يسبب التهديف، وعلامات الثرثرة، وعدم تناسق القطر. يضمن حامل القالب المستقر تطبيق قوة التخفيض بشكل كامل في الاتجاه المحوري، مما يمنع الضغط الجانبي الذي يسبب كسر السلك.
عند إعداد هندسة القالب للتنغستن، يجب عليك الانتباه إلى المناطق المحددة داخل القالب. تتراوح زاوية اقتراب التنغستن عادة من 12 إلى 14 درجة. يجب أن يتراوح طول المحمل من 30% إلى 50% من قطر السلك. إذا كان المحمل قصيرًا جدًا، فإن القالب يتآكل على الفور. إذا كان طويلاً جدًا، فسيرتفع الاحتكاك، وسيسخن السلك أكثر من اللازم، وينكسر داخل غلاف القالب.
تملي فيزياء التخزين المؤقت أن الاختلافات في سرعة العبور تغير زاوية الدخول وشد السلك أثناء مروره عبر الكابستان النهائي. عندما تتردد آلية العبور أو تغير اتجاهها فجأة عند حواف البكرة، فإنها تخلق طفرات توتر مفاجئة. تعمل هذه المسامير على تمديد السلك إلى ما هو أبعد من الحد المرن، مما يتسبب في حدوث انحناءات دقيقة. تعمل عملية العنق على تقليل القطر خارج مواصفات القالب المقبولة، مما يجعل البكرة عديمة الفائدة للتطبيقات عالية الدقة.
يؤدي العبور غير المتناسق إلى بناء بكرة سيئة. إذا تداخل السلك أو تقاطع مع نفسه أو ترك فجوات، فإنه يخلق تشابكات وعقبات أثناء عملية فك المستخدم النهائي. بالنسبة لسلك التنغستن الناعم، فإن حدوث عطل أثناء الفك يؤدي إلى قطع السلك على الفور. يؤدي هذا إلى إيقاف عمليات التصنيع الثانوية مثل لف الملفات أو النسيج أو تجميع الأجهزة الطبية. يعد العبور المثالي ضرورة ميكانيكية حاسمة لسهولة الاستخدام في المراحل النهائية. لا يمكنك بيع بكرة تبدو قذرة، لأنها ستفشل على جهاز العميل.
تعاني أنظمة العبور الميكانيكية القديمة، مثل المحركات الحلقية المتدحرجة، من التباطؤ المتأصل والتأخر الميكانيكي عند نقاط الانعكاس. لا يمكنهم ضبط درجة الصوت ديناميكيًا دون تدخل يدوي وتغييرات مادية في التروس. تستبدل المعدات الحديثة هذه الآليات القديمة بتعويضات اجتياز متعددة المحاور مدفوعة بمحرك مؤازر.
تستخدم عالية الأداء آلة سحب أسلاك التنغستن حلقات ردود فعل الشد في الوقت الفعلي لضبط سرعة التخزين المؤقت على الفور. نحن نستخدم أذرع راقصة دقيقة أو خلايا تحميل حساسة للغاية لهذا الغرض. يستخدم ذراع الراقص أسطوانة هوائية للضغط. ومع امتلاء البكرة، يزداد القطر، لذا يجب أن ينخفض عدد الدورات في الدقيقة للبكرة للحفاظ على سرعة الخط الثابتة. يتحرك الذراع الراقص، ويرسل إشارة تناظرية إلى PLC، مما يقلل من سرعة المؤازرة. يضمن التحكم في درجة الصوت القابل للبرمجة وضع السلك بشكل مسطح تمامًا على البكرة، ويتكيف تلقائيًا مع التغيرات الدقيقة في قطر السلك.
إذا واجهت عيوبًا على الأرض، فتحقق من هذه المناطق المحددة:
افحص مقياس جهد ذراع الراقص بحثًا عن البقع الميتة التي تسبب إشارات سرعة غير منتظمة.
تأكد من أن الأسطوانة الهوائية التي تزود ذراع الراقص بالشد تحتوي على هواء نظيف وجاف لمنع الاحتكاك.
التحقق من ضبط حلقة PID في PLC؛ يؤدي الكسب النسبي العدواني المفرط إلى اصطياد البكرة وتأرجحها.
تأكد من أن بكرات التوجيه العرضي تدور بحرية؛ تخدش الأسطوانات المضبوطة السلك وتسبب السحب.
قم بمعايرة وقت سكون الانعكاس ليتوافق مع العرض الدقيق لحواف التخزين المؤقت.
تملي تعدين التنغستن علاقة عكسية صارمة أثناء مرحلة الرسم. مع انخفاض قطر السلك، يجب تقليل درجة حرارة التسخين لمنع إعادة التبلور. تعيد عملية إعادة التبلور البنية الليفية التي تم الحصول عليها بشق الأنفس مرة أخرى إلى بنية حبيبية متساوية المحاور. هذا يجعل السلك هشًا للغاية ومن المستحيل سحبه أكثر. تتطلب درجة حرارة التحول من اللدونة إلى الهشاشة (DBTT) للتنغستن إدارة حرارية دقيقة للحفاظ على المعدن قابلاً للعمل دون تدمير بنيته الداخلية.
وفي الوقت نفسه، تزداد سرعة السحب للحفاظ على الإنتاجية وإبقاء السلك تحت التوتر الديناميكي الأمثل. تعمل وحدات التحكم المنطقية القابلة للبرمجة (PLCs) على أتمتة هذا القياس العكسي، مما يضمن تطابق المدخلات الحرارية مع مرحلة التخفيض الدقيقة. يجب أن تكون مواقد الغاز أو أنابيب التسخين المقاومة للكهرباء مخصصة لمنطقة محددة ويتم التحكم فيها بدقة. إنها توفر تسخين الجول الدقيق المطلوب لكتلة السلك المحددة التي تمر عبر منطقة التسخين في أي ميلي ثانية معينة. إذا توقف السلك عن الحركة، يجب أن تنقطع الحرارة على الفور، وإلا سوف يذوب السلك وينقطع.
تعمل الإدارة الحرارية الدقيقة أثناء عملية السحب على البارد على تغيير البنية الداخلية للمعدن بشكل أساسي. يطور بنية حبيبية ليفية طويلة ومتشابكة. يوفر هذا الاتجاه المحدد للحبيبات عمرًا أطول للتعب، وقوة شد استثنائية، ومرونة شديدة في درجات الحرارة. تتداخل الحبيبات مثل حزمة من الكابلات المجهرية، مما يمنع انتشار الشقوق عبر قطر السلك.
بالنسبة للمنتجات ذات الأشكال مثل نوابض التنغستن، أو مثبتات الفضاء الجوي، أو الأقطاب الكهربائية الطبية، فإن هذا الهيكل الليفي إلزامي. يمنع الكسر بين الحبيبات عندما يتم ثني السلك أو لفه أو تعرضه للتحميل الحراري الدوري. بدون التحكم الصارم في درجة الحرارة أثناء السحب، ينقطع السلك أثناء عمليات التشكيل الثانوية، مما يجعل دفعة الإنتاج بأكملها معيبة. لا يمكنك إصلاح بنية الحبوب المدمرة؛ عليك أن تقوم بإلغاء السلك والبدء من جديد.
الاحتكاك بين سلك التنغستن والقالب الماسي يولد حرارة موضعية شديدة. يعمل الجرافيت الغروي، والذي يشار إليه غالبًا باسم Aquadag، كمخفض للاحتكاك وحاجز حراري حرج. لا تقم فقط بغمس السلك في دلو. تقوم بتشغيله في حوض استحمام متحرك حتى يبقى الجرافيت معلقًا. ثم يمر عبر فرن أنبوبي عند درجة حرارة حوالي 400 درجة مئوية لإخراج الماء. إذا لم تقم بخبزه، يتحول الماء إلى بخار داخل القالب، مما يؤدي إلى تفجير طبقة التشحيم. ثم يغلي السلك حتى يموت.
تتميز الآلات الفعالة بالتدوير المستمر لمواد التشحيم، والحمامات التي يتم التحكم في درجة حرارتها، ومراقبة اللزوجة تلقائيًا. إن الحفاظ على مادة التشحيم بالتناسق الصحيح يمنع الرسم الجاف. يؤدي السحب الجاف إلى تدمير قالب الماس على الفور ويخدش سطح السلك، مما يؤدي إلى فشل فوري. بعد الرسم، يجب على الماكينة أيضًا تسهيل التنظيف الفعال لطبقة الجرافيت هذه إذا كان التطبيق النهائي يتطلب سطحًا مكشوفًا مصقولًا من التنجستن. نحن نستخدم حمامات التنظيف الإلكتروليتية لتجريد الجرافيت المخبوز دون حفر التنغستن.
يتطلب الشراء ربط ميزات الماكينة مباشرةً بنتائج الإنتاج. لا تكون سرعة الرسم الخام العالية ذات صلة إذا لم تتمكن الآلة من الحفاظ على التفاوتات المسموح بها. يجب على الفرق الهندسية تقييم مدى استقرار المكونات المحددة لبيئة الرسم. أنت بحاجة إلى إلقاء نظرة على الأجهزة الدقيقة التي تقود العملية.
ميزة الآلة | الوظيفة الهندسية | نتيجة الإنتاج |
|---|---|---|
محركات سيرفو تعمل بالتيار المتردد ذات الدفع المباشر | يمنع انزلاق الحزام ويوفر تحكمًا دقيقًا في عدد الدورات في الدقيقة. | يمنع طفرات التوتر ويزيل العنق الدقيق. |
أجهزة قياس قطر الليزر ثنائي المحور | يوفر قياسًا مباشرًا بزاوية 360 درجة في الوقت الفعلي. | يلتقط انحرافات البيضاوية والقطر على الفور، مما يقلل الخردة. |
أجهزة استشعار حرارية ذات حلقة مغلقة | يراقب ويضبط مناطق التسخين ديناميكيًا. | يمنع إعادة التبلور ويحافظ على بنية الحبوب الليفية. |
كتل القالب المبللة بالكتلة | يمتص الرنين الميكانيكي من إطار الآلة. | يزيل علامات الثرثرة والتسجيل السطحي على السلك. |
وحدات تحكم اللزوجة الآلية | يحافظ على اتساق الجرافيت الغروي الأمثل. | يطيل عمر قالب الماس ويمنع كسور الرسم الجاف. |
يؤدي اعتماد معدات الرسم المتقدمة إلى ظهور عقبات محددة على الأرض. يواجه المشغلون منحنيات تعليمية شديدة الانحدار عند الانتقال من أدوات التحكم اليدوية إلى أجهزة التحكم المنطقية القابلة للبرمجة (PLCs) المعقدة. تتطلب أنظمة المؤازرة الدقيقة تكاليف صيانة صارمة وبيئات تشغيل نظيفة. يؤدي غبار الجرافيت إلى إتلاف الأجهزة الإلكترونية الحساسة وأجهزة الاستشعار الضوئية بسهولة. غالبًا ما تعاني البيئات الصناعية الثقيلة من الضوضاء الكهربائية، مما يؤدي إلى تعطيل إشارات خلايا الحمل الحساسة.
خفف من هذه المخاطر من خلال إعطاء الأولوية لتصميمات المكونات المعيارية التي تسمح بالاستبدال السريع لأجهزة الاستشعار ومحركات الأقراص. تأكد من أن الجهاز يتميز بدرع كهربائي قوي وتكييف طاقة نظيف. قم بوضع جداول صيانة وقائية صارمة تركز على محاذاة حامل القالب، وتزييت آلية العرض، وتنظيف المستشعر البصري. تأكد من حصول المشغلين على تدريب شامل على تفسير بيانات ردود فعل التوتر واستكشاف أخطاء رموز أخطاء PLC وإصلاحها. إذا لم يفهم المشغل ما يعنيه خطأ حلقة PID، فسوف يظل الجهاز في وضع الخمول.
تتطلب متطلبات الإنتاج في كثير من الأحيان تغييرات سريعة بين الأقطار المستهدفة المختلفة. قد تتحول المنشأة من سحب سلك بطول 500 ميكرومتر لأقطاب اللحام إلى 50 ميكرومتر للأسلاك التوجيهية الطبية خلال نفس الأسبوع. يجب أن تتعامل المعدات مع أحجام الدفعات المختلفة دون الحاجة إلى إعادة معايرة ميكانيكية واسعة النطاق أو التوقف لفترة طويلة.
يضمن دمج ميكرومترات الليزر المضمنة أن كل بكرة تتوافق مع معايير الطيران أو التصنيع الطبي الصارمة. أنت بحاجة إلى ليزر ثنائي المحور. المحور الواحد لن يلتقط البيضاوية. إذا تم ارتداء القالب على جانب واحد، يصبح السلك بيضاويًا. قد يقيس الليزر أحادي المحور الجانب العريض ويعتقد أنه ضمن المواصفات. يقيس المحور المزدوج X وY في وقت واحد. تسمح الآلات المجهزة بوحدات التحكم المنطقية القابلة للبرمجة (PLC) التي تعتمد على الوصفة للمشغلين بتحميل ملفات تعريف محددة للتوتر والسرعة ودرجة الحرارة على الفور. يعمل هذا التكامل الرقمي على تقليل وقت الإعداد بشكل كبير، ويقلل من خردة التغيير، ويضمن جودة قابلة للتكرار بغض النظر عن المشغل أثناء المناوبة.
يعتمد الإنتاج الناجح لأسلاك التنغستن على ما هو أكثر بكثير من مجرد قوة السحب الخام. فهو يتطلب التزامن الدقيق لاستقرار القالب، واجتياز التوتر، والتحكم الحراري. يؤدي السحب عالي السرعة إلى نتائج عكسية إذا كان السلك الناتج يعاني من شكل بيضاوي أو نقش سطحي أو عنق صغير. يجب على فرق المشتريات والهندسة إعطاء الأولوية لأنظمة ردود الفعل ذات الحلقة المغلقة التي تراقب وتضبط التوتر ودرجة الحرارة بشكل فعال في الوقت الفعلي.
لتحسين عمليات سحب الأسلاك الخاصة بك وضمان التحكم الصارم في القطر، قم بتنفيذ الخطوات التالية:
قم بمراجعة معدلات الخردة الحالية لتحديد مراحل الإنتاج الدقيقة التي يحدث فيها العنق أو البيضاوية أو الكسر.
قم بمعايرة جميع أذرع الراقصة وخلايا التحميل شهريًا لضمان حصول PLC على بيانات شد دقيقة.
قم بترقية وحدات العبور الميكانيكية القديمة إلى الأنظمة التي تعمل بمحرك مؤازر للتخلص من تأخر الانعكاس وارتفاع توتر التخزين المؤقت.
قم بتنفيذ أدوات قياس ليزر مضمنة ثنائية المحور لالتقاط انحرافات القطر والبيضاوية على الفور أثناء تمرير الرسم.
قم بتوحيد إجراءات خلط الجرافيت الغروي باستخدام وحدات تحكم اللزوجة الآلية لمنع الرسم الجاف.
ج: تنخفض درجات الحرارة بشكل ملحوظ في مراحل السحب البارد النهائية مقارنة بالتطريق الأولي. بينما يحدث التأرجح عند حرارة عالية تزيد عن 1200 درجة مئوية، يتم تقليل درجات حرارة السحب الدقيقة للغاية إلى ما بين 400 درجة مئوية و800 درجة مئوية حسب القطر. وهذا يمنع إعادة التبلور ويحافظ على ليونة السلك وبنية الحبوب الليفية.
ج: يؤدي العبور غير المتناسق إلى حدوث طفرات توتر مفاجئة في التخزين المؤقت، خاصة أثناء انعكاسات الاتجاه. تعمل هذه المسامير على تمديد السلك إلى ما هو أبعد من الحد المرن، مما يتسبب في تقليل القطر الموضعي المعروف باسم العنق الدقيق، أو يؤدي إلى انقطاع كامل خارج القالب مباشرةً.
ج: يوفر الماس متعدد البلورات (PCD) والماس الطبيعي صلابة فائقة، ومقاومة للتآكل، وقدرات تشطيب سطحي للأقطار الصغيرة. يتآكل كربيد التنغستن بسرعة كبيرة جدًا مقابل التنغستن الكاشط بأحجام دقيقة وهو مخصص للتمريرات الأولية ذات التخفيض الثقيل من قضبان متأرجحة مقاس 2.54 مم.
ج: لا، فالآلات المصممة لهذا الغرض مطلوبة للتعامل مع قوة الشد العالية والهشاشة العالية بشكل استثنائي للتنغستن. تفتقر الآلات القياسية المصنوعة من النحاس أو الفولاذ إلى مناطق التسخين المتخصصة، وحلقات التحكم المتقدمة في التوتر، وأنظمة التشحيم القوية بالجرافيت اللازمة لمنع كسر الأسلاك.
ج: تشمل الأسباب الرئيسية لعدم التماثل تآكل القالب، والاهتزازات الدقيقة في حامل القالب، وسرعات السحب غير المتسقة، والتأخر الميكانيكي في نظام العبور، وتقلبات درجات الحرارة غير المُدارة التي تغير قوة إنتاج المعدن أثناء عملية السحب.
ج: تعمل تقنية الرسم البارد المناسبة على محاذاة المعدن في بنية حبيبية ليفية طويلة للغاية. يزيد هذا الهيكل المتشابك بشكل كبير من عمر الكلال، وقوة الشد، والثبات الميكانيكي للسلك عند تشكيله على شكل نوابض، وهو ما يتفوق بكثير على المعادن متساوية المحاور القياسية.
ج: يعتمد المستخدمون النهائيون على أقطار محددة لضمان أداء يمكن التنبؤ به. في اللحام، تضمن أحجام قطب التنغستن الدقيقة التوصيل الكهربائي المتسق واستقرار القوس. في الأجهزة الطبية، تملي أقطار سلك التوجيه الدقيقة المرونة الجسدية واستجابة عزم الدوران المطلوبة للتنقل في الأوعية الدموية البشرية بأمان.


 العربية
 简体中文