تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-27 المنشأ:محرر الموقع


حتى الانحرافات على مستوى الميكرون في سحب الأسلاك الدقيقة تحمل تأثيرات خطيرة. بالنسبة للمواد عالية القيمة مثل سبائك النحاس أو الفولاذ المقاوم للصدأ من الدرجة الطبية، فإن التفاوتات الصارمة تملي صلاحية المنتج. يحدث التآكل البسيط في القالب بشكل طبيعي مع مرور الوقت. ومع ذلك، يشير الاختلاف غير المنتظم في قطر السلك الدقيق عادةً إلى فشل نظامي في التحكم في العملية. تتضمن هذه الأعطال في المقام الأول توترًا غير مستقر، وتقلبات شديدة في درجات الحرارة، واهتزازًا ميكانيكيًا.
ويتطلب حل هذه الاختلافات نهجا هيكليا أعمق. يجب أن ننتقل إلى ما هو أبعد من بدائل القوالب التفاعلية. يتطلب الاستقرار الحقيقي تقييم آلات الرسم الحالية جنبًا إلى جنب مع ضوابط العملية الحالية. في هذه المقالة، سوف تتعرف على الأسباب الجذرية الدقيقة وراء هذه التقلبات. سوف نستكشف تعديلات العملية الفورية التي يمكنك تطبيقها اليوم. وأخيرًا، نقوم بتغطية ترقيات الأجهزة اللازمة للتخلص من مشكلات التسامح بشكل دائم وحماية عائدات الإنتاج لديك.
يحدث اختلاف قطر السلك الدقيق في الغالب بسبب التوتر الخلفي غير المتناسق، وتبديد الحرارة غير الكافي، والتآكل غير المتساوي للقالب.
توفر التعديلات على مستوى العملية (ترشيح سائل التبريد، والصيانة الصارمة للقالب) استقرارًا أساسيًا ولكنها لا تستطيع التغلب على القيود الميكانيكية الكامنة في الماكينة.
إن الترقية إلى ماكينة سحب الأسلاك عالية الدقة مع التحكم في التوتر PID ذو الحلقة المغلقة هي الطريقة الأكثر موثوقية لتحقيق تفاوتات صارمة وقابلة للتكرار.
يتطلب تقييم المعدات الجديدة فحص تقليل الانزلاق المستمر، وقدرات القيادة متعددة المحركات، والتكامل مع التخزين المؤقت في اتجاه مجرى النهر لمنع التمدد بعد السحب.
تؤدي انحرافات الجودة في تصنيع الأسلاك إلى تآكل هوامش الربح بشكل مباشر. عندما تتقلب أبعاد الأسلاك بشكل غير متوقع، يعاني النظام البيئي للإنتاج بأكمله.
إن سحب الأسلاك خارج نطاق التفاوت المسموح به يؤدي إلى تكاليف مالية باهظة. سلك نحاسي صغير الحجم يفشل في معايير المقاومة الكهربائية. يستهلك السلك ذو الحجم الكبير مواد خام زائدة ويضيف وزنًا غير ضروري. يجبر أي من السيناريوهين فرق مراقبة الجودة على التخلص من البكرات بأكملها. ستخسر تكلفة المواد الخام، والطاقة المستهلكة في رسمها، ووقت التشغيل. وفي المنشآت ذات الحجم الكبير، تؤدي زيادة الخردة بنسبة 1% إلى الإضرار بشدة بالربحية ربع السنوية.
نادراً ما يبقى اختلاف القطر محصوراً في قسم الرسم. إنه يخلق تأثيرًا متتاليًا عبر المعالجة النهائية. على سبيل المثال، تعتمد خطوط الصقل على هندسة الأسلاك المتسقة. إذا تقلب قطر السلك، فإن طلاء المينا ينطبق بشكل غير متساو. وهذا يخلق الخرز، والبقع العارية، أو فشل العزل. وبالمثل، تتطلب آلات التجديل والتضفير شدًا موحدًا. يؤدي سمك السلك المتغير إلى حدوث تشابكات وانحشار الآلة وضعف هيكلي في مجموعة الكابلات النهائية.
يجب أن تفرق بين التآكل الجسدي المتوقع والفشل النظامي. عادة ما تشير التحولات التدريجية التي يمكن التنبؤ بها للقطر إلى تآكل القالب الطبيعي. يمكن للمشغلين تتبع هذا الانجراف البطيء وجدولة عمليات استبدال القالب القياسية. على العكس من ذلك، تشير اختلافات القطر غير المنتظمة والمفاجئة إلى انهيار العملية. تعني هذه الارتفاعات الحادة أن ميكانيكا الماكينة أو أنظمة السوائل قد فشلت. يساعدك تحديد هذا الحد على الانتقال من الصيانة الأساسية إلى استكشاف الأخطاء وإصلاحها النظامية.
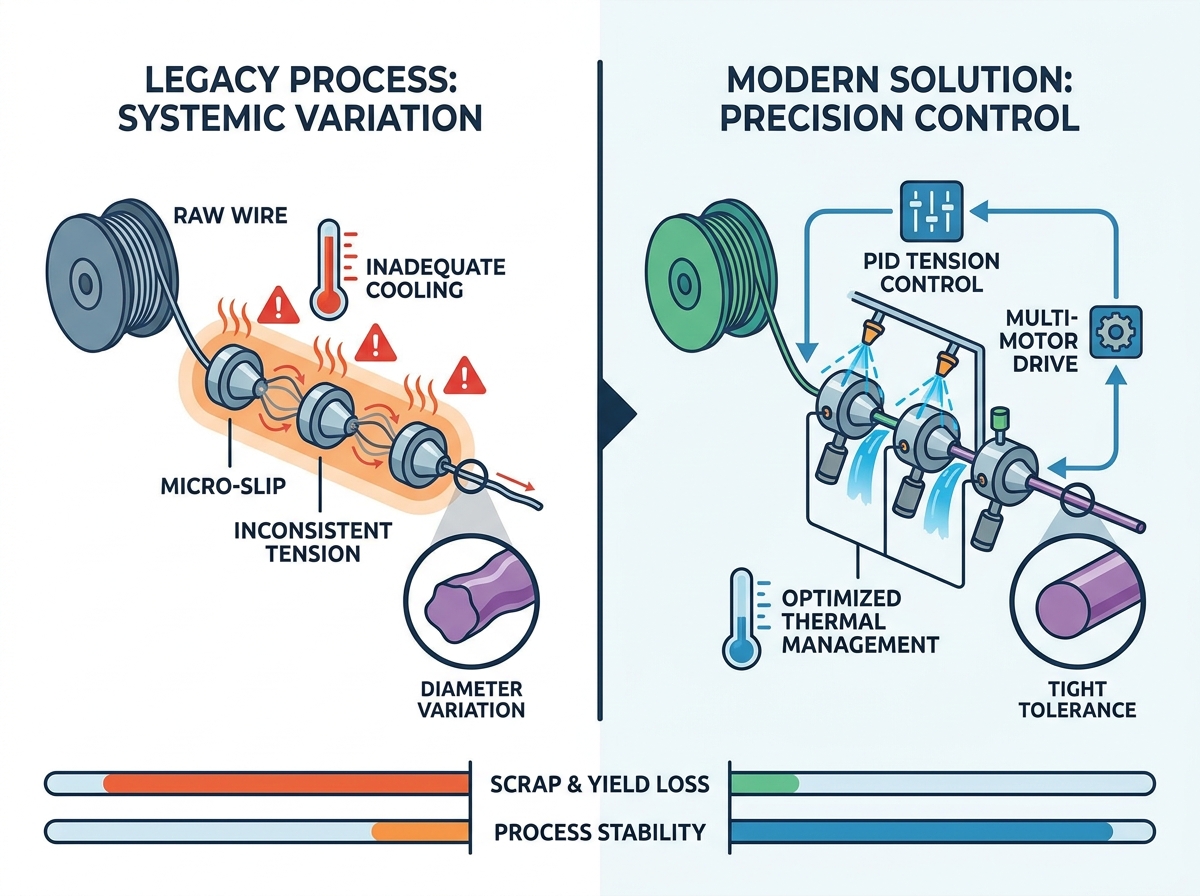
للتخلص من عدم تناسق القطر، يجب أن نفهم القوى الفيزيائية المؤثرة على السلك. هناك ثلاثة عوامل أساسية تعطل عملية الرسم.
يعتمد سحب الأسلاك على حدود التوتر الدقيقة. غالبًا ما تفشل كتل الاحتكاك الميكانيكية والأذرع الراقصة القديمة في الحفاظ على توتر موحد عند السرعات العالية. عندما يرتفع التوتر الخلفي، يمتد السلك بشكل غير متساو قبل دخول القالب. يؤدي هذا التمدد غير المنضبط إلى ترقق موضعي.
يؤدي الانزلاق المفرط في رسم الرُفع أيضًا إلى حدوث مشكلات خطيرة. تستخدم الآلات القديمة نسب تروس ثابتة. ومع استطالة السلك، يجب أن ينزلق على سطح الكابستان لاستيعاب اختلافات السرعة. الكثير من الانزلاق يخلق احتكاكًا شديدًا وقوى سحب غير متناسقة. يُترجم هذا الانزلاق الصغير مباشرةً إلى تغييرات غير منتظمة في الأبعاد.
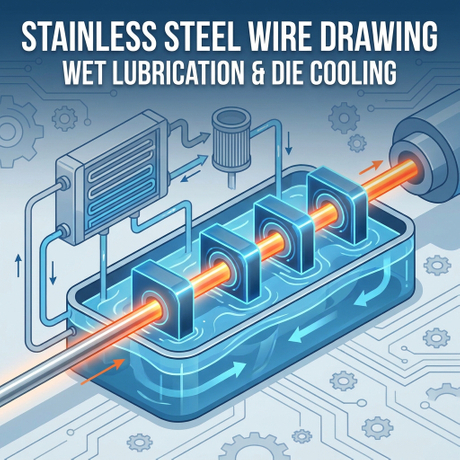
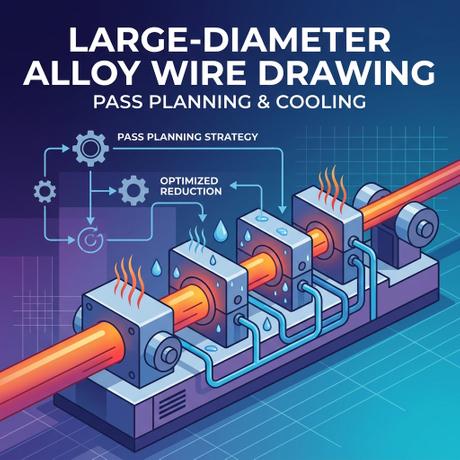
منطقة التشوه داخل قالب السحب تولد حرارة هائلة. التبريد غير الكافي يمنع هذه الحرارة من التبدد. يؤدي مستحلب الرسم المتدهور أو فوهات المبرد المسدودة إلى تفاقم المشكلة. عندما تسخن منطقة التشوه، تتغير ديناميكيات المادة بسرعة.
يؤدي ارتفاع درجة الحرارة الموضعية إلى تغيير قوة إنتاج المادة مؤقتًا. يصبح المعدن أكثر ليونة وأكثر ليونة. عندما تسحب الكابستان المعدن الناعم، فإنه يتمدد أكثر مما هو مقصود. وبمجرد أن يبرد، يقل القطر بشكل دائم. الحفاظ على التحكم الصارم في درجة الحرارة يمنع هذه الاختلافات الناجمة عن الحرارة.
تؤثر نظافة مواد التشحيم بشكل مباشر على عمر القالب وجودة الأسلاك. تلوث الحطام المجهري، مثل جزيئات النحاس الدقيقة أو الغبار المحمول جوا، مستحلب الرسم. إذا فشلت أنظمة الترشيح، يدخل هذا الحطام إلى كتلة القالب.
تخدش الجسيمات سطح القالب، مما يؤدي إلى حدوث سحجات دقيقة. كما أنها تسبب انسدادات مؤقتة عند مدخل القالب. هذا يجوع يموت من التشحيم. يؤدي الارتفاع المفاجئ في الاحتكاك إلى سحب السلك بقوة أكبر، مما يؤدي إلى تقلبات غير متوقعة في القطر. السوائل النظيفة غير قابلة للتفاوض للتطبيقات فائقة الدقة.
يتضمن تحديد اختلاف القطر اتباع نهج تدريجي. عليك أن تبدأ بالتعديلات الإجرائية. إذا فشلت تلك، يجب عليك تقييم ترقيات رأس المال.
تركز تحسينات العملية الفورية على استقرار البيئة الحالية. إن تنفيذ إدارة أكثر صرامة للمستحلب هو الخطوة الأولى. يجب عليك مراقبة تركيز السوائل ومستويات الرقم الهيدروجيني ودرجة الحرارة بشكل مستمر. قم بترقية أنظمة الترشيح لديك لالتقاط الجزيئات التي يقل حجمها عن الميكرون.
بعد ذلك، قم بتوحيد ملفات تعريف القالب الخاصة بك. تأكد من أن زاوية الاقتراب وطول المحمل يتطابقان مع السبيكة المحددة التي ترسمها. إنشاء جداول الاستبدال التنبؤية. يموت التغيير قبل أن يصل إلى الحد الأقصى لحدود التآكل. تعمل هذه الخطوات على إنشاء استقرار خط الأساس وتقليل حالات الانخفاض المفاجئ في الجودة.
تؤدي تعديلات العملية في النهاية إلى عوائد متناقصة. سوف تواجه سيناريوهات حيث لا يمكن للصيانة الأفضل التغلب على الحدود الميكانيكية. تعد محاولة رسم أجهزة قياس فائقة الدقة على الآلات المخروطية القديمة ذات المحرك الواحد مثالًا رائعًا. إن الانزلاق والاهتزاز المتأصل في هذه الآلات القديمة يجعل التفاوتات الصارمة مستحيلة.
يجب عليك تحديد الخطوط العريضة للرياضيات التشغيلية لتبرير المعدات الجديدة. احسب تكاليفك الشهرية للأسلاك المخردة، ورفض العملاء، ووقت توقف الماكينة. قارن ذلك بالاستثمار المطلوب لتحديث الخط. عندما تتجاوز تكاليف الخردة مدفوعات المعدات، يصبح التحديث ضروريا.
مقارنة استراتيجيات العلاج
نوع الإستراتيجية | عنصر العمل | النتيجة المتوقعة | القيد |
|---|---|---|---|
تعديل العملية | ترشيح سائل التبريد دون الميكرون | يقلل من التهديف والاحتكاك | لا يمكن إصلاح طفرات التوتر الميكانيكية |
تعديل العملية | استبدال القالب التنبؤي | يزيل الانجراف التدريجي للقطر | ارتفاع التكاليف الاستهلاكية المستمرة |
ترقية الأجهزة | محركات متعددة المحركات | يزيل الانزلاق الدقيق للكابستان | يتطلب استثمارات رأسمالية كبيرة |
ترقية الأجهزة | التحكم PID في حلقة مغلقة | يصحح التوتر الديناميكي تلقائيًا | يتطلب إعادة تدريب المشغل |
يتطلب تحديث خطك اختيار التكنولوجيا المناسبة. ماكينة سحب الأسلاك ذات الدقة العالية تستخدم التزامن الرقمي لإزالة العيوب الميكانيكية.
تربط الآلات التقليدية المجهزة جميع الرافعات بمحرك واحد. هذا يجبر السلك على الانزلاق. تقوم أنظمة القيادة متعددة المحركات بتعيين محركات أقراص مستقلة لمراحل الكابستان المختلفة. يقوم PLC بضبط سرعة كل كابستان لتتناسب مع الاستطالة الدقيقة للسلك. تمنع هذه البيئة الخالية من الانزلاق أو منخفضة الانزلاق تلف السطح والتمدد غير المنتظم.
يتطلب الحفاظ على التوتر المطلق تعديلات في الوقت الحقيقي. أنت بحاجة إلى آلة سحب الأسلاك ذات التحكم الدقيق لتحقيق ذلك. تستخدم هذه الأنظمة مراكم راقصة حساسة وخلايا تحميل عالية الدقة. ترسل المستشعرات ردود فعل فورية إلى PLC. يقوم PLC بتصحيح سرعات المحرك تلقائيًا خلال أجزاء من الثانية. يمتص التحكم PID ذو الحلقة المغلقة طفرات التوتر قبل أن تغير قطر السلك.
يتطلب الرسم عالي السرعة تبريدًا قويًا. ابحث عن المعدات التي تتميز بديناميكيات السوائل المحسنة. يجب أن تضمن الماكينة تطبيقًا موحدًا لسائل التبريد مباشرة عند مدخل القالب. وينبغي أيضًا أن يغمر أسطح الكابستان أو يرشها بكثافة. تمنع الإدارة الحرارية الفعالة تمدد المواد الناتج عن الحرارة وتطيل عمر القالب.
الثرثرة الميكانيكية تدمر جودة الأسلاك. تترجم الاهتزازات عالية التردد مباشرة إلى عيوب السطح وتموج القطر. تستخدم آلات الرسم المتميزة إطارات آلات من الحديد الزهر شديدة التحمل. إنها تتضمن محامل دقيقة وروافع متوازنة ديناميكيًا. يعمل هذا البناء القوي على تخفيف الاهتزازات ويضمن التشغيل السلس بأقصى سرعة.
شراء المعدات المناسبة لا يحل سوى نصف المشكلة. سيؤدي التثبيت غير الصحيح أو المشغلين المدربين تدريباً سيئاً إلى تدهور أداء الماكينة بسرعة.
تتغذى العديد من خطوط الرسم مباشرة في أجهزة التلدين المضمنة المستمرة. هذه المنطقة الانتقالية معرضة للخطر للغاية. إذا فشلت مطابقة التوتر بين آلة السحب وجهاز التلدين، فإن السلك سوف يتمدد. يتشوه السلك الناعم الساخن الموجود داخل أداة التلدين بسهولة تحت شد طفيف. يجب عليك التأكد من مزامنة السرعة الرقمية بين الوحدتين لمنع اختلاف القطر بعد السحب.
يؤدي الترقية من الآلات الميكانيكية إلى الأنظمة الرقمية إلى إنشاء منحنى تعليمي. يعتمد المشغلون القدامى على الاتصال اليدوي والتعديلات المادية والحدس. تستخدم الآلات الحديثة واجهات HMI الرقمية والوصفات المعتمدة على PLC. يجب عليك معالجة هذا التحول بشكل استباقي. توفير تدريب شامل على إدارة الوصفات وتشخيص الإنذارات واستكشاف الأخطاء وإصلاحها رقميًا. يضمن اشتراك المشغل أن تعمل الماكينة بكامل طاقتها.
لا تقم أبدًا بتثبيت جهاز دون التحقق الصارم من صحته. نوصي بإجراء اختبارات قبول المصنع (FAT) المخصصة في منشأة الشركة المصنعة. أحضر سبائك الأسلاك الخاصة بك، والقوالب، والمستحلب. تتضمن أفضل الممارسات المتعلقة بـ FAT ما يلي:
تشغيل الآلة بأقصى سرعة مقدرة لمدة ساعة متواصلة.
تحفيز تسلسل التوقف والبدء المخطط لاختبار التحكم في التوتر أثناء التسارع.
قياس التخزين المؤقت بأكمله باستخدام ميكرومتر ليزر للتحقق من قدرات التسامح.
اختبار وظائف الإنذار واستجابات التوقف في حالات الطوارئ.
يتطلب اختيار البائع تصفية مطالبات التسويق من خلال معايير هندسية صارمة. يوفر الشريك الموثوق الشفافية والدعم المستمر.
تخلص من البائعين الذين يقدمون ضمانات مستحيلة، مثل أنظمة عدم الكسر أو عدم التآكل. تملي الفيزياء حدوث تآكل وفواصل عرضية. بدلاً من ذلك، ابحث عن البائعين الذين يقدمون بيانات التحكم في العمليات الإحصائية (SPC). اطلب دراسات الحالة التي توضح قيم CpK وPpK من التثبيتات الفعلية. يفهم البائعون المعتمدون على البيانات واقع بيئات المصانع.
يجب أن تحمي الآلات الصناعية القوى العاملة لديك وأن تستوفي المعايير القانونية. تأكد من أن المعدات تلبي متطلبات السلامة الصناعية الإقليمية، مثل CE في أوروبا أو OSHA في الولايات المتحدة. علاوة على ذلك، يجب أن تتماشى عمليات التصنيع الخاصة بالمورد مع متطلبات مراقبة الجودة الداخلية وفقًا لمعايير ISO. تعتبر الحراسة المناسبة والتعشيق ومرفقات الصوت إلزامية.
التوقف يدمر الربحية. تقييم البنية التحتية لما بعد البيع للبائع. أنت بحاجة إلى دعم فني محلي للحصول على مساعدة سريعة في الموقع. يجب أن يتميز الجهاز بتشخيص PLC عن بعد، مما يسمح لمهندسي المصنع باستكشاف مشكلات البرامج وإصلاحها على الفور. وأخيرًا، قم بمراجعة المهل الزمنية الخاصة بمكونات التآكل الحرجة. يؤدي الوصول السريع إلى الروافع البديلة والمحامل المتخصصة إلى الحفاظ على استمرارية إنتاجك.
يتطلب حل التناقضات في الأبعاد الانتقال من الإصلاحات التفاعلية إلى التحكم الاستباقي. إنه تقدم من التخلص من متغيرات السوائل والقالب إلى إنشاء هيمنة ميكانيكية مطلقة على بيئة الرسم. توفر لك تعديلات العمليات الوقت، لكن الأجهزة المتطورة تضمن لك الجودة على المدى الطويل.
ننصح صناع القرار في مجالي الهندسة والإنتاج بإجراء تدقيق داخلي شامل. تتبع معدلات الخردة الحالية لديك وحدد مناطق الفشل بدقة. قارن هذه الخسائر مع قدرات أنظمة الرسم الدقيقة الحديثة. إن بناء حالة تشغيلية واقعية تعتمد على البيانات سوف يبرر الترقيات اللازمة لتأمين تصنيع الأسلاك الدقيقة في المستقبل.
ج: تسمح التفاوتات الصناعية القياسية عادةً بنسبة ±1% من القطر الاسمي. ومع ذلك، فإن التطبيقات الصارمة، مثل الأجهزة الطبية أو الإلكترونيات عالية التردد، غالبًا ما تتطلب ±0.5% أو أفضل. تعتمد الحدود المقبولة بشكل كبير على السبائك المحددة ومتطلبات أداء المنتج النهائي.
ج: سرعات الرسم الأعلى هي توليد الحرارة المركبة، والاحتكاك، والاهتزاز الميكانيكي. بدون التحكم الدقيق في التوتر PID، فإن زيادة السرعة تزيد بشكل كبير من احتمال حدوث ارتفاعات في التوتر. تعمل هذه المسامير على تمديد السلك، مما يؤدي إلى تضييق القطر الفوري واحتمال الكسر.
ج: تعمل ترقية مواد التشحيم على تثبيت تآكل القالب وإزالة الحرارة الزائدة. ومع ذلك، لا يمكنها إصلاح رد الفعل الميكانيكي العكسي أو المحامل البالية أو أنظمة التوتر القديمة. إذا كان جهازك يفتقر إلى التحكم الإلكتروني المناسب، فإن التشحيم الفائق لن يؤدي إلا إلى إخفاء مشكلة التغيير مؤقتًا.


 العربية
 简体中文