تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-25 المنشأ:محرر الموقع


تمثل معالجة الفولاذ المقاوم للصدأ تحديات هندسية شديدة. إن معدلات تصلب العمل العالية والاحتكاك الشديد تهدد باستمرار عائدات إنتاجك. تؤثر هذه العوامل المعدنية القاسية بشكل مباشر على تكاليف القالب، ووقت تشغيل الماكينة، والتشطيب النهائي لسطح السلك. في سحب الأسلاك الرطبة المصنوعة من الفولاذ المقاوم للصدأ ، يعتمد هامش الربح بشكل كبير على الإدارة الحرارية. تحدد كفاءة أنظمة التشحيم والتبريد لديك ما إذا كنت ستحقق إنتاجًا مستمرًا عالي السرعة أو تعاني من اختناقات تشغيلية مكلفة. لقد أنشأنا هذا الدليل الشامل لفرق الهندسة والمشتريات التي تقوم بتقييم تقنيات الرسم الحديثة. سوف تتعلم كيفية تحديد أنظمة سحب الأسلاك الصناعية وترقيتها والاستثمار فيها بحكمة. نحن نغطي كل شيء بدءًا من تقييم ديناميكيات الموائع وحتى اختيار تعدين الكابستان القوي. توقع رؤى عملية لتحسين قدرات التصنيع لديك وحماية استثماراتك في الأدوات.
يتطلب سحب الأسلاك الرطبة المصنوعة من الفولاذ المقاوم للصدأ بشكل فعال تدوير السوائل خصيصًا لمكافحة تصلب الضغط السريع ومنع الانزعاج.
يجب أن يعطي تقييم آلة سحب الأسلاك لأسلاك الفولاذ المقاوم للصدأ الأولوية لكفاءة تبريد الكابستان، وتكوينات القالب المغمورة، والترشيح الآلي للسوائل.
يؤدي الانتقال إلى أنظمة التشحيم الرطب المتقدمة إلى تقليل تكاليف الأدوات (تآكل القالب) ولكنه يتطلب الالتزام الصارم ببروتوكولات صيانة السوائل والتحكم في درجة الحرارة.
تتأثر التكلفة الإجمالية للملكية (TCO) لمعدات سحب الأسلاك المصنوعة من الفولاذ المقاوم للصدأ بشكل كبير بكفاءة استخدام الطاقة، وإدارة دورة حياة سائل التبريد، ووقت تشغيل الماكينة أثناء السحب المستمر عالي السرعة.
يمتلك الفولاذ المقاوم للصدأ موصلية حرارية منخفضة بشكل ملحوظ. كما أنها تتميز بقوة الشد العالية. عند سحب هذا المعدن، لا تتبدد الحرارة بسرعة عبر السلك نفسه. وبدلاً من ذلك، تتركز الطاقة الحرارية القصوى مباشرة في واجهة سلك القالب. تخلق هذه الحرارة الموضعية ضغوطًا احتكاكية شديدة أثناء الإنتاج عالي السرعة.
الفشل الحراري يؤدي إلى النفقات التشغيلية المتتالية. عندما تفشل أنظمة التبريد، تتعرض قوالب الكربيد للتشقق الحراري. سطح السلك يعاني من التهديف والغضب. يجب على المشغلين بعد ذلك إيقاف الماكينة بشكل متكرر لاستبدال القوالب التالفة. تعمل هذه الماكينات غير المخطط لها على إيقاف فعالية المعدات بشكل عام وتضخيم معدلات الخردة لديك.
تحقق عملية الرسم الرطب الناجحة العديد من المعايير المميزة. يجب أن تبحث عن:
سرعات رسم عالية مستمرة دون غليان السوائل.
يمكن التنبؤ بدرجة عالية وموحدة بتآكل القالب.
خصائص شد الأسلاك المتسقة عبر البكرة بأكملها.
خالية من العيوب السطحية أو الخدوش المجهرية على المنتج النهائي.
يمكنك عمومًا الاختيار بين الزيوت النظيفة والمستحلبات القابلة للذوبان في الماء. توفر الزيوت الأنيقة تشحيمًا فائقًا لحدود الضغط الشديد (EP). تعتبر هذه الحماية أمرًا بالغ الأهمية لمقاومة الطبيعة الكاشطة للفولاذ المقاوم للصدأ. على العكس من ذلك، توفر المستحلبات تبديدًا أفضل للحرارة بشكل ملحوظ. يعتمد اختيارك كليًا على ما إذا كان تقليل الاحتكاك أو الاستخراج الحراري يحتل مرتبة أعلى بالنسبة لقطر السلك المحدد لديك.
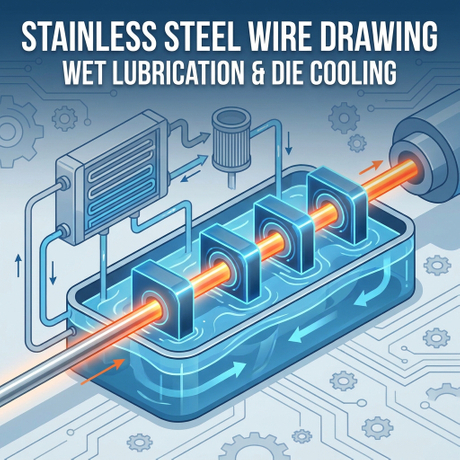
يستخدم المصنعون عادةً أنظمة الاستحمام أو تطبيقات الرش المستهدفة. يحيط الحمام أو الرسم المغمور بمجموعة القالب بأكملها في السائل. تعتبر الأنظمة المغمورة إلزامية عمليا بالنسبة للأسلاك الدقيقة المقاومة للصدأ. أنها تضمن طبقة حدودية غير منقطعة من الحماية. تعمل أنظمة الرش بشكل جيد مع الأقطار الأكبر ولكنها غالبًا ما تفشل في اختراق مخروط تقليل القالب بكفاءة.
الإزالة المستمرة للغرامات المعدنية غير قابلة للتفاوض. تتراكم الحمأة المجهرية بسرعة في خزان السوائل لديك. نوصي بشدة بتركيب فواصل مغناطيسية قوية ومرشحات شريطية ورقية. تلتقط هذه الأنظمة الجسيمات قبل أن تعود إلى صندوق القالب. يمنع الترشيح المناسب خدش الأسلاك الناتج عن الجسيمات ويطيل عمر مادة التشحيم.
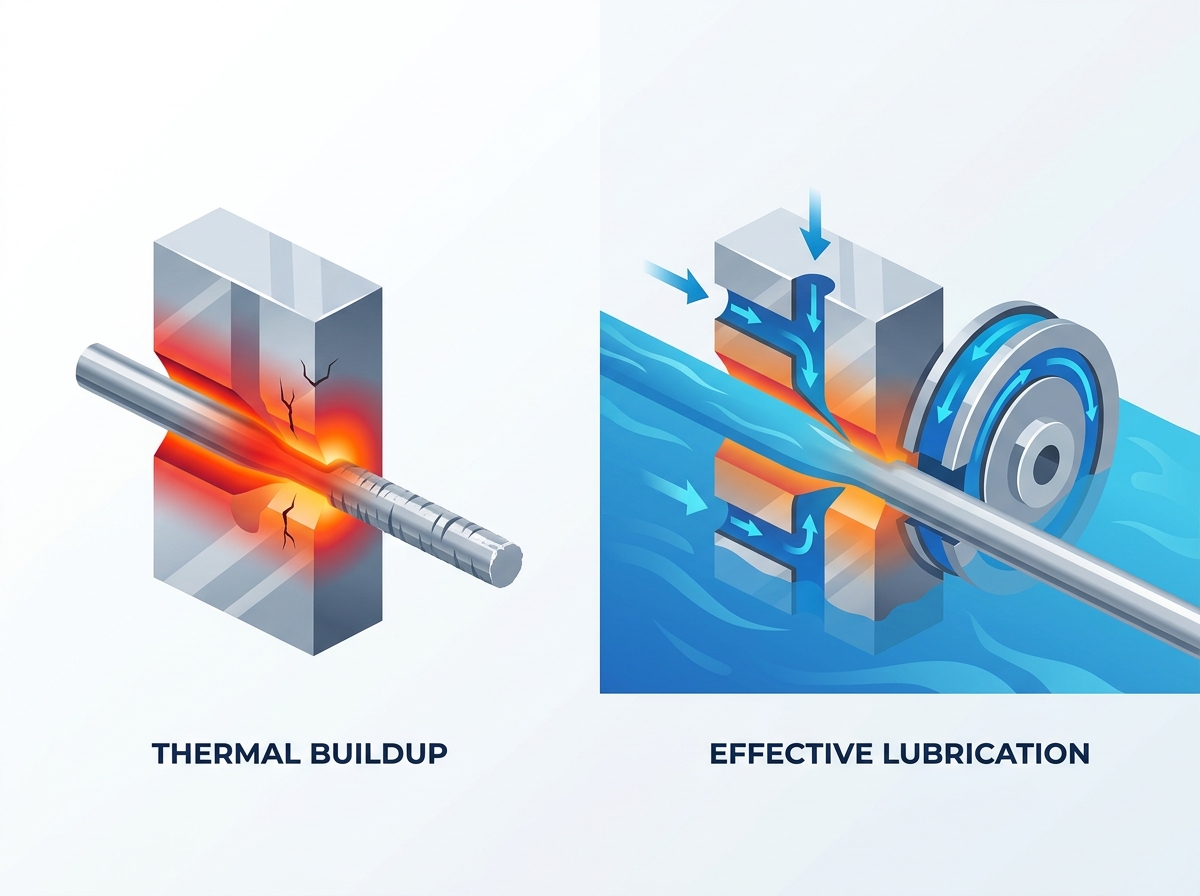
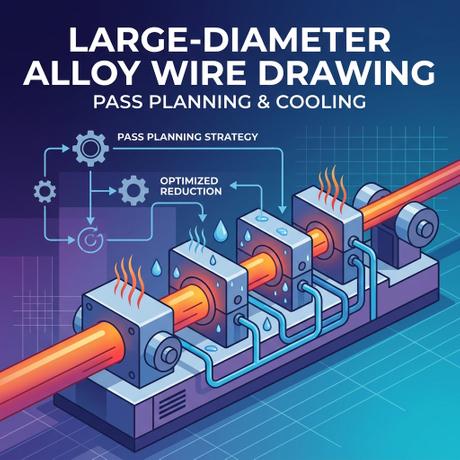
تستخدم آلات سحب الأسلاك الحديثة استراتيجيات التبريد المزدوج. يحدث التبريد غير المباشر داخل الجهاز. تعمل قنوات المياه الداخلية على تبريد الرحويات بشكل مستمر. يطبق التبريد المباشر سائلًا مضغوطًا مباشرة على مدخل القالب. أنت بحاجة إلى أن تعمل الآليتان معًا للتعامل مع الحرارة الشديدة الناتجة عن سبائك الفولاذ المقاوم للصدأ.
نوع التبريد | نقطة التطبيق | المنفعة الأساسية | متطلبات المفتاح |
|---|---|---|---|
التبريد المباشر | مدخل القالب وسطح السلك | تقليل الاحتكاك الفوري | أنظمة مضخات الضغط العالي |
التبريد غير المباشر | جدران الكابستان الداخلية | استخراج الحرارة بالجملة | إمدادات مياه نظيفة وخالية من الترسبات |
الرسم عالي السرعة يخلق مقاومة هيدروديناميكية هائلة. لا يستطيع حاملو القالب القياسي دفع كمية كافية من مادة التشحيم إلى مخروط الاختزال. أنت بحاجة إلى صناديق قوالب مضغوطة للتغلب على هذا الحاجز. يقوم هؤلاء الحاملون المتخصصون بضخ السائل بشكل نشط إلى منطقة العمل. تمنع هذه الميزة انهيار الطبقة الحدودية أثناء التسارع السريع.
الانهيار الحراري يدمر إضافات التشحيم. يجب عليك التحكم بدقة في درجات حرارة سائل التبريد. حافظ على خزان السوائل في درجة حرارة تتراوح بين 40 درجة مئوية و50 درجة مئوية. يؤدي تجاوز هذا النطاق إلى تحلل سريع لزيوت التشحيم. تعد المبادلات الحرارية المتكاملة والمبردات الصناعية مكونات أساسية لتثبيت درجات الحرارة هذه أثناء العمليات المستمرة متعددة النوبات.
يعمل الفولاذ المقاوم للصدأ كمبرد طحن ضد المعادن الناعمة. إن تحديد الكتل الفولاذية القياسية يضمن فشل المعدات المبكر. يجب أن تطلب كبسولات كربيد التنجستن عالية الجودة. وبدلاً من ذلك، توفر الرحويات المتخصصة المطلية بالسيراميك مقاومة ممتازة للتآكل. تقاوم هذه الأسطح الصلبة الحز وتضمن ثبات الأبعاد على المدى الطويل.
يجب عليك تقييم حركيات الانزلاق مقابل حركيات الانزلاق الصفري بعناية. تستفيد التطبيقات الدقيقة المصنوعة من الفولاذ المقاوم للصدأ بشكل كبير من التكوينات المقاومة للانزلاق. أنها تمنع تآكل السطح الناجم عن انزلاق الأسلاك. ابحث عن محركات الأقراص ذات التردد المتغير ذات التيار المتردد (VFDs). قم بإقرانها بأذرع راقصة دقيقة. يحافظ هذا المزيج على التوتر المثالي ويمنع كسر الأسلاك تمامًا.
ضع في اعتبارك البصمة الإجمالية للمصنع قبل الشراء. يجب أن تتكامل آلة سحب الأسلاك الموثوقة لأسلاك الفولاذ المقاوم للصدأ بسلاسة. تحقق من التوافق مع عمليات الدفع الأولية ووحدات إزالة الترسبات المضمنة. تأكد من أن التخزين المؤقت والأخذ في اتجاه مجرى النهر يمكن أن يتطابق مع سرعة الخط الرئيسي. يعمل التكامل السلس على تقليل المعالجة اليدوية وتقليل الخردة الإجمالية.
تتطلب إدارة أنظمة السحب الرطب عمالة متخصصة. يجب على فريقك مراقبة تركيزات السوائل يوميًا. ويجب عليهم أيضًا التحقق من توازن درجة الحموضة لمنع نمو البكتيريا في المستحلبات. تعمل عمليات التنظيف المنتظمة للنظام على إزالة الحمأة المضغوطة من الخزان. يؤدي تجاهل هذه المهام مباشرةً إلى تعرض الأسلاك للخطر والأدوات التالفة.
تشكل سوائل السحب الصناعية تحديات بيئية محددة. التخلص من المبردات الخطرة يحمل قواعد امتثال تنظيمية صارمة. يجب عليك اختيار المعدات المصممة لتقليل سحب السوائل. تعمل مناديل الهواء الفعالة وواقيات الاحتواء على تقليل استهلاك المواد الكيميائية بشكل كبير. كما أنها تقلل من نفقات التخلص من النفايات الشهرية.
الاستثمار في الإدارة الحرارية المتقدمة يحقق عوائد قابلة للقياس. احسب فترة الاسترداد الخاصة بك عن طريق قياس ثلاثة متغيرات متميزة. أولاً، تتبع قيمة سرعات الرسم المتزايدة. ثانيًا، قم بقياس الانخفاض في تكرار استبدال القالب. أخيرًا، ضع في الاعتبار انخفاض معدلات الخردة التي تم تحقيقها من خلال خصائص شد الأسلاك المتسقة. عالية الجودة معدات سحب أسلاك الفولاذ المقاوم للصدأ عادة ما تدفع تكاليفها من خلال مكاسب الكفاءة الثلاثة هذه.
لا تقبل أبدًا وعودًا غامضة من الشركات المصنعة للمعدات الأصلية. - المطالبة بضمانات مكتوبة لسرعات الرسم المستمرة. حدد درجات الفولاذ المقاوم للصدأ من سلسلة 300 أو 400 بالضبط في العقد. اطلب من البائعين تقديم خطوط أساس موثقة لحياة الموت. تحمل هذه المقاييس الشركات المصنعة مسؤولية الأداء الفعلي للأرضية الخاصة بآلاتها.
قم بشحن مكبات عينات من السبائك المقاومة للصدأ الخاصة بك إلى البائع.
قم بإجراء تجربة كاملة السرعة على معدات العرض التوضيحي الخاصة بهم.
افحص السلك النهائي للتأكد من جودة تشطيب السطح.
إجراء الاختبارات المعملية للتحقق من اتساق الشد.
يستهلك وقت توقف الماكينة رأس مالك بسرعة. تقييم قدرة البائع على إرسال قطع الغيار على الفور. ركز بشكل خاص على حاملات القوالب الخاصة وحلقات الكابستان البديلة. بالإضافة إلى ذلك، تحقق من قدرات التشخيص عن بعد الخاصة بهم. يجب أن تسمح الآلات الحديثة لمهندسي المصانع باستكشاف أخطاء PLC وإصلاحها بشكل آمن عبر الإنترنت.
يتطلب إتقان إنتاج الفولاذ المقاوم للصدأ موازنة قوى السحب القوية مع علم الاحتكاك الدقيق.
الترقية إلى التبريد بالقالب المغمور تمنع التشقق الحراري وتطيل عمر الأدوات بشكل كبير.
يؤدي تنفيذ الترشيح الآلي المستمر إلى التخلص من الخدوش المجهرية ويضمن تشطيبًا خاليًا من العيوب للسلك.
يجب على فرق المشتريات إعطاء الأولوية لضوابط شد VFD المتقدمة للتخلص تمامًا من تكسر الأسلاك الدقيقة.
اطلب دائمًا مخططات مفصلة للتعامل مع السوائل أثناء تقييمات البائعين لضمان سهولة الصيانة على المدى الطويل.
ج: يجب عليك الحفاظ على درجة حرارة السوائل بشكل صارم بين 40 درجة مئوية و50 درجة مئوية. يؤدي تجاوز هذه العتبة الحرارية إلى تدهور الإضافات الحدودية الأساسية لزيوت التشحيم. عندما تتحلل هذه الإضافات، يرتفع الاحتكاك على الفور، مما يؤدي إلى تآكل الأسلاك وتسارع تآكل القالب.
ج: يخضع الفولاذ المقاوم للصدأ لعملية تصلب سريعة ويمتلك خصائص كاشطة للغاية. سوف تتألم الكتل الفولاذية القياسية وتتآكل على الفور تقريبًا. يجب عليك استخدام كربيد التنجستن المتخصص أو الروافع المغطاة بالسيراميك لمقاومة هذا الضرر الكاشطة الشديد.
ج: لا، يجب عليك تجنب مشاركة المعدات. تتطلب المعادن المختلفة نسب انزلاق وكيمياء مواد تشحيم مختلفة تمامًا. خلطها يسبب التلوث المتبادل. سوف تؤدي الدقائق المعدنية المجهرية إلى حدوث تآكل كلفاني وتدمر السطح النهائي لكلا المادتين.
ج: بدون الترشيح المناسب، تتراكم الدقائق المجهرية المقاومة للصدأ في مادة التشحيم. تعمل هذه الجسيمات الصلبة تمامًا مثل مركب الطحن داخل صندوق القالب. إنها تدمر بشدة هندسة القالب الداخلي وتخدش سطح السلك النهائي بعمق.


 العربية
 简体中文