تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-14 المنشأ:محرر الموقع


يواجه تصنيع الأسلاك النحاسية المستمرة عالية السرعة تحديًا أساسيًا صعبًا. يجب عليك تحقيق خصائص معدنية متسقة، وخاصة إعادة بلورة الحبوب، دون التضحية بسرعات الخط. تعتمد ربحية المحصلة النهائية في إنتاج الأسلاك بشكل كامل على تقليل معدلات الخردة. السلك الهش يسبب استطالة سيئة. يشير تغير لون السطح إلى الأكسدة. كلتا القضيتين تدمران العائدات وتؤثران على الكفاءة التشغيلية.
توفر هذه المقالة لمهندسي العمليات ومديري المصانع إطارًا صارمًا قائمًا على الأدلة. سوف تتعلم كيفية تقييم معدات التلدين المضمنة بشكل فعال. نحن نوضح كيفية إجراء فحوصات صارمة للجودة والتخفيف من مخاطر التنفيذ الشائعة. يضمن إتقان جودة التلدين المضمنة للأسلاك النحاسية تشغيل خطوط الإنتاج الخاصة بك بشكل لا تشوبه شائبة بأقصى سرعات التصميم، مما يحمي هوامش الربح من النفايات التي يمكن تجنبها.
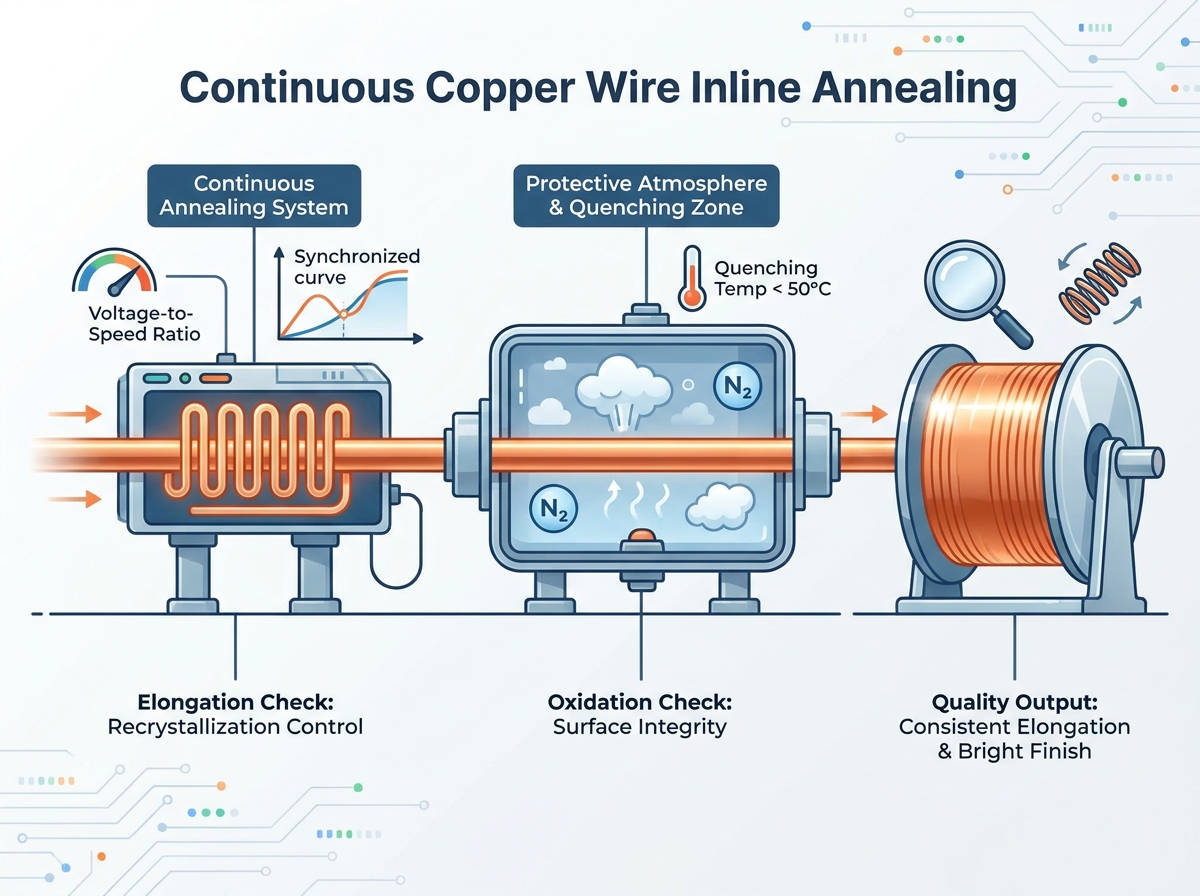
متغيرات الاستطالة المستهدفة: يعد التزامن الدقيق لجهد التلدين مع سرعة الخط هو المحرك الأساسي للاستطالة المتسقة في أنظمة التلدين المستمرة.
منع الأكسدة: يعتمد التحكم الفعال في الأكسدة بشكل كامل على سلامة الغلاف الجوي الوقائي (البخار أو النيتروجين) والإدارة الدقيقة لدرجة حرارة سائل التبريد.
تقييم المعدات: عند اختيار آلة سحب أسلاك التلدين المستمر، قم بإعطاء الأولوية لأنظمة التغذية المرتدة ذات الحلقة المغلقة التي تقوم تلقائيًا بضبط المدخلات الحرارية بناءً على بيانات السرعة في الوقت الفعلي.
الفروق الدقيقة في المواد: يتطلب النحاس Cu-ETP (الدرجة الصلبة التحليلية) والنحاس Cu-OF (الخالي من الأكسجين) منحنيات تلدين مميزة وخطوط أساس تشغيلية لمنع تقصف الهيدروجين أو إعادة البلورة غير الكاملة.
يربط التلدين المضمن سحب الأسلاك والتخزين المؤقت في عملية واحدة مستمرة. ويحقق هذا التكامل مكاسب كبيرة في الكفاءة. ومع ذلك، فإنه يقدم أيضًا مخاطر كبيرة. يؤدي الفشل في جودة التلدين إلى توليد آلاف الأمتار من الخردة غير المتوافقة على الفور. بحلول الوقت الذي يلاحظ فيه المشغل عيبًا بصريًا، غالبًا ما يكون التخزين المؤقت قد تعرض للتلف بالفعل. لا يمكنك إنقاذ هذه المادة بسهولة. يجب أن يعود إلى الفرن، مما يؤدي إلى إهدار الطاقة والوقت والمواد الخام.
يؤدي التلدين المعيب إلى سلسلة من الإخفاقات النهائية. ونصنف هذه الإخفاقات إلى فئتين رئيسيتين:
فشل الاستطالة: سلك هش ينقطع تحت التوتر. يؤدي هذا إلى كسر شديد للأسلاك أثناء عمليات التجديل أو التجميع أو البثق اللاحقة. يؤدي كل انقطاع إلى توقف الجهاز عن العمل بشكل مكلف ويتطلب إعادة ربط الخيوط يدويًا.
فشل الأكسدة: الأكسدة السطحية تدمر طاقة سطح النحاس. وهذا يؤدي إلى ضعف التصاق المواد العازلة البوليمرية. كما أنه يزيد من المقاومة الكهربائية. سيرفض المستخدمون النهائيون الكابل في النهاية بسبب عيوب تجميلية أو تدهور وظيفي.
يلبي الخط الأمثل بنجاح معايير كمية صارمة. إنه يحقق استطالة أكبر من 25-30%، اعتمادًا على مقياس السلك المحدد. يخرج النحاس من الماكينة بسطح لامع يشبه المرآة. والأهم من ذلك، أن النظام يحقق ذلك بأقصى سرعات التصميم. يجب أن تتوقع فرق مراقبة الجودة أن تحافظ العملية على مؤشر Cpk (مؤشر قدرة العملية) أكبر من 1.33. يؤكد هذا المقياس الإحصائي أن عملية التلدين تظل ذات قدرة عالية ويتم التحكم فيها بإحكام.
يجب على مهندسي العمليات إنشاء مقاييس أساسية واضحة. أنت تبني هذه الأهداف على قطر السلك ودرجة النحاس المحددة. يقوم المصنعون في المقام الأول بمعالجة النحاس Cu-ETP (الطبقة الصلبة كهربائيًا) والنحاس Cu-OF (الخالي من الأكسجين). تتصرف هذه المواد بشكل مختلف تحت الحرارة. عادةً ما يتميز Cu-OF بدرجة حرارة إعادة بلورة أقل. يجب على المشغلين تطبيق ملفات تعريف حرارية مختلفة لتجنب إتلاف البنية البلورية.
درجة النحاس | محتوى الأكسجين | ملف تعريف إعادة البلورة | المخاطر المشتركة |
|---|---|---|---|
النحاس-ETP | نموذجي 150-400 جزء في المليون | مطلوب درجة حرارة أعلى | التقصف الهيدروجيني عند تعرضه للغازات المختزلة |
النحاس | <10 جزء في المليون | مطلوب درجة حرارة أقل | عدم انتظام نمو الحبوب في حالة الإفراط في التلدين |
يحدد منحنى التلدين العلاقة الحرجة بين الطاقة الكهربائية والسرعة الميكانيكية. يجب أن يتطابق مدخلات الطاقة الحرارية تمامًا مع معدل التدفق الكتلي للسلك النحاسي. إذا تسارع الخط، يجب أن يزيد الجهد بشكل متناسب.
الأخطاء في هذه النسبة تنتج عيوبًا فورية. الإفراط في التلدين يدفع الكثير من الحرارة إلى السلك. يؤدي هذا إلى تمدد السلك "اللزج" بشكل مفرط تحت التوتر. غالبًا ما يتجه للأسفل، مما يؤدي إلى تغيير القطر النهائي. على العكس من ذلك، فإن التلدين السفلي يترك السلك صلبًا وهشًا. يفشل في إعادة التبلور بشكل كامل، مع الاحتفاظ بالضغوط الميكانيكية المتولدة أثناء الرسم.
الاعتماد فقط على الفحوصات البصرية يؤدي إلى كارثة. يجب على المنشآت تنفيذ بروتوكولات اختبار موحدة للتحقق من الليونة الميكانيكية.
اختبار الشد: قم بتنفيذ اختبار الشد الرسمي وفقًا لمعايير مثل ASTM B258 أو B1. استخراج العينات المادية في بداية ووسط ونهاية تشغيل التخزين المؤقت. وهذا يتحقق من الاتساق عبر الدفعة بأكملها.
اختبار Springback: قم بتقييم اختبار 'springback' كأداة تشخيصية سريعة في المتجر. يقوم المشغلون بلف عينة من الأسلاك بإحكام حول شياق، ثم يطلقونها. يُظهر السلك الصلب الناعم والمُلدن تمامًا الحد الأدنى من فك اللف. يرتد سلك صلب إلى الخلف بقوة، مما يشير إلى عدم اكتمال عملية إعادة التبلور.
أفضل الممارسات: تسجيل زوايا الزنبرك رقميًا. يساعد تتبع هذه البيانات المهندسين على تحديد أخطاء معايرة الانجراف البطيء في جهد التلدين.
يتأكسد النحاس بسرعة عند تعرضه للأكسجين في درجات حرارة مرتفعة. ولمنع ذلك، يستخدم مصنعو المعدات أجواءً وقائية. تقييم الاستخدام القياسي للبخار كحاجز وقائي داخل أنبوب التلدين. يعمل البخار على إزاحة الأكسجين المحيط بشكل فعال. إنه يحمي الأسلاك النحاسية الساخنة أثناء مرحلة التسخين الحرجة.
يجب على المهندسين مراقبة عدة نقاط فشل شائعة في نظام البخار:
ضغط البخار غير كافي: الضغط المنخفض يسمح للهواء المحيط بالتسلل إلى غرفة التسخين.
البخار الرطب: يؤدي التكثيف الزائد في خط البخار إلى ظهور بقع ماء على سطح السلك الساخن.
تآكل القالب: تسمح قوالب الدخول أو الخروج البالية بدخول الهواء غير المرغوب فيه، مما يعرض المنطقة الخاملة بأكملها للخطر.
يمثل تسخين السلك نصف العملية فقط. تحدد مرحلة التبريد جودة السطح النهائية. يجب أن يبرد السلك إلى ما دون عتبة الأكسدة قبل الخروج من الغلاف الجوي الوقائي. بالنسبة للنحاس، تكون هذه العتبة عادةً أقل من 50 درجة مئوية.
ناقش الدور الحاسم لسائل التبريد. يتطلب الحفاظ على درجة حرارة ثابتة للسائل كفاءة عالية في المبادل الحراري. إذا أصبح السائل ساخنًا جدًا، فلن يتمكن من إخماد السلك بسرعة كافية. يجب على المشغلين أيضًا إدارة تركيز المواد المضافة المضادة للأكسدة في الحمام. علاوة على ذلك، تمنع متطلبات الترشيح الصارمة تراكم غبار النحاس. تعمل جزيئات النحاس المعلقة على خدش سطح السلك وتقليل القدرة الحرارية لسائل التبريد.
تعتمد مراقبة الجودة على طرق الفحص المزدوج لرصد الأكسدة مبكرًا.
المعايير المرئية: يقوم المفتشون بإجراء فحوصات السطوع واتساق الألوان. يبدو السلك الصحي مشرقًا وعاكسًا. تشير الألوان الوردية أو الحمراء أو الأرجوانية الباهتة إلى مستويات متميزة من تكوين الأكسيد.
الاختبارات الكيميائية: تستخدم المرافق اختبار polysulfide للكشف عن الأكسدة الدقيقة. تقوم بغمر عينة في محلول متعدد كبريتيد الصوديوم. تتفاعل طبقات الأكسيد غير المرئية وتتحول إلى اللون الأسود على الفور. يرصد هذا التشخيص الكيميائي حالات الفشل التي لا يمكن رؤيتها بالعين المجردة على الفور.
عند ترقية المنشأة، يشكل تقييم طرق التدفئة أساس استراتيجيتك.
التلدين بمقاومة التيار المستمر/التيار المتردد: يظل هذا هو المعيار الصناعي لمعظم أجهزة قياس الأسلاك. تقوم الآلة بتمرير التيار الكهربائي مباشرة عبر السلك عبر بكرات الاتصال. على الرغم من كفاءته العالية، يجب عليك تقييم تآكل شريط الاتصال بشكل مستمر. العصابات المتدهورة تسبب الانحناء الكهربائي. يخلق الانحناء تأليبًا سطحيًا شديدًا على السلك النهائي.
التلدين التعريفي: يوفر تسخينًا بدون تلامس. يمر السلك عبر ملف كهرومغناطيسي. قم بتقييم هذه الطريقة للتطبيقات المتميزة التي تتطلب عدم تشوه السطح. نظرًا لعدم ملامسة أي شيء للسلك الساخن، تنخفض عيوب السطح بشكل كبير. ومع ذلك، فإن الإنفاق الرأسمالي (CapEx) لأنظمة الحث عادة ما يكون أعلى من نماذج المقاومة.
لا يمكنك تحقيق استطالة ثابتة يدويًا. عند وضع قائمة مختصرة لآلة سحب أسلاك التلدين المستمر ، يجب فرض أدوات التحكم ذات الحلقة المغلقة المعتمدة على PLC. يقرأ النظام بيانات السرعة في الوقت الحقيقي من أجهزة تشفير الخط. يقوم بضبط تيار التلدين بشكل مستقل أثناء تسريع الخط وتباطؤه. إذا تباطأت الآلة بشكل غير متوقع، فإن PLC يسقط الجهد على الفور. وهذا يمنع البقع الصلبة أو شرائح الأسلاك المنصهرة.
انظر إلى ما هو أبعد من البرنامج وقم بتقييم الأجهزة المادية. يتطلب الاستثمار في تكنولوجيا التلدين المستمر المتقدمة للأسلاك النحاسية تحليل المتانة الميكانيكية. ابحث عن أنظمة تبريد متعددة المناطق توفر انخفاضًا متدرجًا في درجات الحرارة. تأكد من أن الجهاز يستخدم حلقات اتصال متينة من السيراميك أو الكربون بدلاً من الفولاذ القياسي. أخيرًا، قم بفحص مناديل الهواء المدمجة. يجب أن تعمل هذه الأجهزة الهوائية على إزالة الرطوبة المتبقية من السلك بشكل فعال قبل أن تصل إلى بكرة السحب. يتآكل السلك الرطب بسرعة في التخزين.
خطأ شائع: إهمال ضغط مسح الهواء. إذا قام المشغلون بخفض ضغط الهواء لتقليل ضوضاء المصنع، فإن الرطوبة تنتقل إلى التخزين المؤقت، مما يؤدي إلى إتلاف الدفعة بأكملها خلال الأسابيع التالية.
غالبًا ما يناقش مديرو المصانع تعديل الخطوط القديمة مقابل تركيب معدات جديدة. تقييم مدى تعقيد دمج أداة التلدين المستمرة الحديثة في خط سحب الأسلاك القديم. قد تفتقر أجهزة PLC القديمة إلى سرعة المعالجة المطلوبة للتتبع الدقيق للجهد إلى السرعة. إذا تسارعت آلة السحب القديمة بشكل غير منتظم، فإن الملدين الجديد سيواجه صعوبة في مطابقة مدخلات الحرارة. يتجنب التثبيت الميداني بروتوكولات الاتصال غير المتطابقة هذه.
تتطلب معدات التليين صيانة صارمة. ندرك أن بكرات الاتصال تتحلل مع مرور الوقت. يؤدي الاحتكاك المستمر للأسلاك النحاسية إلى إحداث أخاديد عميقة في أشرطة النيكل أو الكربون. الخطوط العريضة لجدول الصيانة الوقائية الإلزامية. يجب أن تلتزم فرق الصيانة بتدوير أشرطة الاتصال أو استبدالها بانتظام. يؤدي الفشل في الحفاظ على هذه النطاقات إلى تدمير الكفاءة الكهربائية وتدمير أسطح الأسلاك.
غالبًا ما تخيف التكنولوجيا المتقدمة المشغلين المخضرمين. معالجة المخاطر الكبيرة لتجاوز المشغل. عند مواجهة انقطاعات غير متوقعة في الأسلاك، قد يصاب المشغلون بالذعر ويقومون بتحويل PLC إلى الوضع اليدوي. يحاولون ضبط الفولتية عن طريق الشعور. تدريب الموظفين بشكل شامل. يجب أن يعتمدوا على منحنيات التلدين المبرمجة. تؤدي تعديلات الجهد اليدوية إلى حدوث خطأ بشري كبير وتضمن تباين الدفعة.
إن تحقيق إنتاج أسلاك لا تشوبه شائبة يتطلب التعامل مع التلدين باعتباره علمًا دقيقًا وليس عملية الصندوق الأسود. تظل الاستطالة المتسقة والأكسدة الصفرية معايير غير قابلة للتفاوض لتصنيع الأسلاك الحديثة. تصميم المعدات يملي سقف نجاحك.
إن الاستثمار في أنظمة التلدين المستمر المتقدمة التي تتميز بإدارة قوية لحلقة البخار وأدوات التحكم الكهربائية ذات الحلقة المغلقة يوفر المسار الأكثر موثوقية لتقليل الخردة. تعمل هذه التقنية على حماية هوامش الربح الخاصة بك بشكل فعال. لا تقبل وعود الأداء الغامضة من البائعين. نوصي باتخاذ خطوة تالية استباقية: طلب بيانات Cpk محددة وطلب ضمانات التشغيل التجريبي من الشركات المصنعة للمعدات باستخدام مخزون قضبان النحاس المحدد في منشأتك. يضمن هذا النهج القائم على الأدلة أن التثبيت النهائي الخاص بك يعمل بشكل لا تشوبه شائبة في ظل ظروف المصنع الواقعية.
ج: أفضل الممارسات تملي إجراء الاختبار عند كل تغيير للبكرة، أو بشكل مستمر عبر أجهزة استشعار مراقبة التوتر المضمنة، لضمان بقاء منحنى التلدين معايرة.
ج: يشير تغير اللون إلى أكسدة السطح، التي تحدث عادةً بسبب ضعف جو البخار الوقائي، أو تسرب الهواء في أنبوب التبريد، أو السلك الخارج من منطقة التبريد عند درجة حرارة عالية جدًا (أعلى من 50 درجة مئوية).
ج: نعم، ولكن يجب على المشغلين التحول إلى منحنيات تلدين محددة ومبرمجة مسبقًا في PLC، حيث يتطلب Cu-OF مدخلات طاقة حرارية مختلفة لإعادة البلورة المثلى مقارنةً بـ Cu-ETP.
ج: عادة ما يكون هذا فشلًا في المزامنة بين سرعة الخط وجهد التلدين. تكافح الآلات القديمة أو التي تم ضبطها بشكل سيئ لتعديل الطاقة بسرعة كافية أثناء التسارع، مما يؤدي إلى شرائح (صلبة) أقل من الملدنة.


 العربية
 简体中文