تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-18 المنشأ:محرر الموقع


يتسارع الطلب على أسلاك التنغستن فائقة الدقة وعالية الشد عبر الصناعات عالية المخاطر. التصغير في الإلكترونيات، ومتطلبات الدقة في الروبوتات الجراحية، والحاجة إلى شق أرق في تقطيع رقائق السيليكون هي التي تدفع هذا التحول. إن تحقيق التفاوتات دون الميكرونية والتشطيبات السطحية الأصلية في سلك التنغستن وسبائك التنغستن النقي يتطلب التغلب على الهشاشة المتأصلة في المعدن والصلابة الشديدة. يجب تنفيذ مبدأ العمل الأساسي - تطبيق قوة شد دقيقة لسحب السلك من خلال سلسلة من القوالب الأصغر حجمًا - بشكل لا تشوبه شائبة. تؤدي آليات الرسم غير الصحيحة إلى حدوث تشققات صغيرة وانقطاع متكرر للأسلاك وخسائر غير مقبولة في الإنتاجية. يعد اختيار الصحيحة آلة سحب أسلاك التنغستن المسحوبة على البارد بمثابة نفقات رأسمالية كبيرة. يوفر هذا الدليل إطارًا للتقييم الفني لمواءمة مواصفات الماكينة مع المتطلبات الصارمة لإنتاج الأسلاك الطبية والإلكترونية وأسلاك المنشار الماسي.
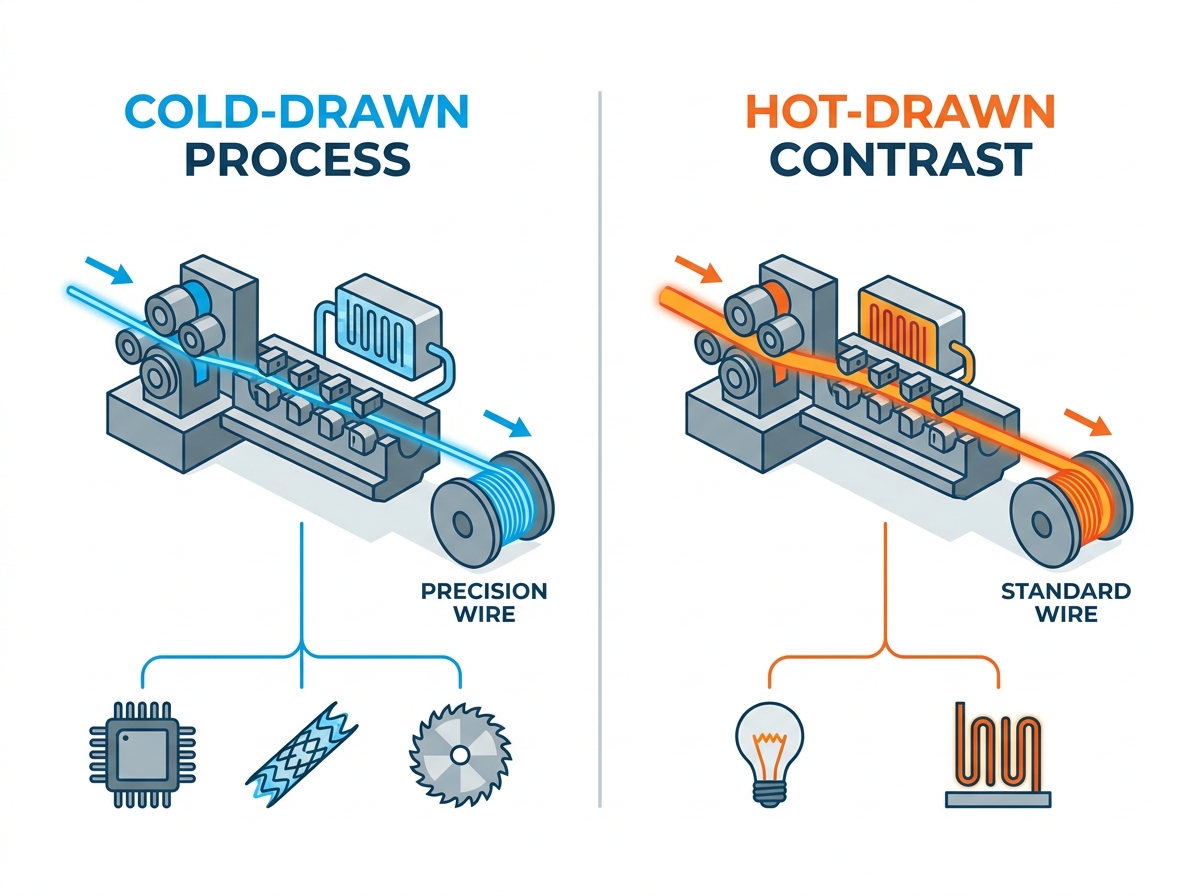
انتقال العملية: يتم الاحتفاظ بالسحب البارد بشكل صارم للمراحل النهائية لتخفيض سلك التنغستن؛ يعد فهم نقطة التسليم الدقيقة من آلة سحب أسلاك التنغستن المسحوبة على الساخن أمرًا بالغ الأهمية للحفاظ على بنية الحبوب.
التفاوتات المسموح بها الخاصة بالتطبيقات: تختلف متطلبات المعدات بشكل كبير بين تصنيع الأسلاك الطبية (إعطاء الأولوية لتشطيب السطح والتوافق الحيوي) وإنتاج الأسلاك ذات المنشار الماسي (إعطاء الأولوية لقوة الشد القصوى).
يعد اختيار القالب أمرًا بالغ الأهمية: إن الاختيار بين قوالب الماس الطبيعي، والماس متعدد البلورات الاصطناعية (PCD)، وكربيد التنجستن، وقوالب سحب الأسلاك المقسمة المتخصصة تحدد بشكل مباشر إعدادات شد الماكينة، ومتطلبات التبريد، ووقت التشغيل الإجمالي.
يمتلك التنغستن أعلى نقطة انصهار لجميع المعادن النقية. يظل هشًا بشكل استثنائي في درجة حرارة الغرفة أثناء مراحل المعالجة الأولية. تتطلب هذه الخصائص الفيزيائية درجات حرارة مرتفعة لتقليل القطر الأولي. ماكينة سحب أسلاك التنجستن المسحوبة على الساخن تستخدم أنظمة تسخين خلط الغاز والهواء التي تعمل بين 900 و400 درجة مئوية. هذه الحرارة الشديدة تجعل قضبان التنغستن السميكة مرنة بما يكفي للتشوه الشديد. تحدد مرحلة الرسم الساخن الشكل الهندسي الأولي للسلك وتبدأ عملية استطالة الحبوب.
ويحدث التحول المعدني عندما يتناقص القطر إلى عتبات محددة، عادة حوالي 0.3 مم إلى 0.1 مم اعتمادًا على السبيكة. يجب أن تنتقل العملية إلى تقنيات الرسم البارد. يحدث السحب البارد في درجة حرارة الغرفة أو في درجات حرارة مرتفعة قليلاً أقل بكثير من نقطة إعادة بلورة المعدن. تعمل هذه البيئة الحرارية المحددة على تحسين بنية الحبوب الليفية. إنه يزيد من قوة الشد القصوى في التنغستن النقي ويعزز الخواص الميكانيكية لسبائك التنغستن المعقدة. تركز معدات السحب على البارد بشكل كامل على الميكانيكا الدقيقة بدلاً من التطبيقات الحرارية الثقيلة. تتقلص البصمة التشغيلية بشكل ملحوظ مقارنة بخطوط الرسم الساخنة. تتحول متطلبات الطاقة من عناصر التسخين الضخمة إلى محركات مؤازرة ذات عزم دوران عالي ومتزامنة للغاية تقود الرحويات.
يؤدي تقليل البرد إلى تصلب العمل الشديد داخل مصفوفة التنغستن. ومع مرور السلك عبر كل قالب، تستطيل الحبيبات المعدنية وتنضغط معًا بإحكام. هذا التغيير الهيكلي يزيد من قوة الشد بشكل كبير. ومع ذلك، فإنه يزيد في الوقت نفسه من هشاشة السلك المتأصلة. تفقد المادة ليونتها المتبقية مع كل تمريرة متتالية. تتطلب إدارة هذا التوازن الدقيق دقة استثنائية في المعدات على أرض المصنع.
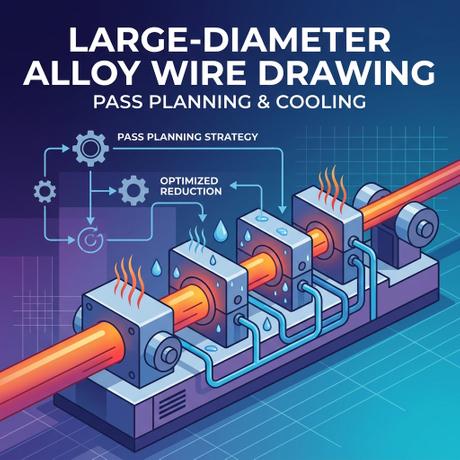
يجب على المشغلين إنشاء تسلسلات رسم متعددة التمريرات. أصبحت التمريرات ذات نسبة التخفيض المنخفضة ضرورة مطلقة. لا يمكنك فرض تخفيضات القطر الثقيل في خطوة واحدة كما تفعل مع المعادن الأكثر ليونة مثل النحاس أو الألومنيوم. يجب أن تطبق الماكينة قوة الشد بشكل آمن عبر الروافع المتعددة. يمنع هذا النهج التدريجي تحريض إجهاد القص الداخلي. يؤدي إجهاد القص المفرط إلى حدوث كسر فوري للسلك، مما يؤدي إلى توقف خط الإنتاج بأكمله. يجب أن تحافظ آلة الرسم على التزامن المطلق بين التمريرات. حتى طفرات التوتر الطفيفة سوف تنكسر التنغستن المتصلب أثناء العمل على الفور. يقوم المهندسون بحساب جداول مسودة محددة لتحسين التخفيض لكل قالب، وعادةً ما يحافظون على تقليل المساحة أقل من 15 بالمائة لكل تمريرة. ويضمن هذا التخطيط الدقيق الإنتاج المستمر دون انقطاعات كارثية في الخطوط.
يتطلب قطاع الأجهزة الطبية مراقبة الجودة بشكل لا هوادة فيه. تتضمن معايير النجاح اتساق الأبعاد المطلق عبر الكيلومترات من الأسلاك. يجب على المشغلين تحقيق صفر عيوب السطح أثناء الإنتاج. يمكن للخدوش المجهرية أن تؤوي مسببات الأمراض الخطيرة أو تسبب تلف الأنسجة أثناء العمليات الجراحية. مقاومة التعب العالية غير قابلة للتفاوض للتنقل في الأوعية الدموية البشرية دون فشل. تملي هذه المتطلبات الصارمة قدرات معدات محددة.
تتطلب الآلات المخصصة لتصنيع الأسلاك الطبية تزامنًا فائق الدقة للكابستان. توفر ميكرومترات الليزر المضمنة المتقدمة إمكانية مراقبة القطر في الوقت الفعلي. تكتشف هذه المستشعرات الانحرافات على مستوى الميكرون على الفور، وتقوم بتغذية البيانات مرة أخرى إلى نظام التحكم. يجب أن تستخدم المعدات أنظمة تشحيم متخصصة. لا يمكن لمواد التشحيم هذه تلويث سطح السلك النهائي. تحظر معايير التوافق الحيوي استخدام بعض زيوت السحب الصناعية الثقيلة. تمنع حاويات الماكينة المتوافقة مع غرف الأبحاث تلوث الجسيمات المحمولة بالهواء من الاستقرار على السلك قبل دخوله إلى القالب. يجب أن يتفاعل التحكم في التوتر بالمللي ثانية لمنع تهيج السطح، مما يضمن بقاء السلك سلسًا تمامًا.
تعتمد صناعات الخلايا الكهروضوئية وأشباه الموصلات بشكل كبير على أسلاك القطع المطلية بالماس. يقوم هذا السلك بتقطيع سبائك السيليكون الضخمة إلى رقائق رقيقة جدًا. معيار النجاح الأساسي هنا هو قوة الشد القصوى. يجب أن يتحمل السلك شد التقطيع الهائل عالي السرعة دون التمدد أو الانكسار. كما يتطلب أيضًا تضاريس سطحية محددة جدًا. يعمل الملمس الخشن قليلاً والذي يتم التحكم فيه بدرجة عالية على تحسين عمليات الطلاء بحبيبات الماس اللاحقة، مما يسمح للجزيئات الكاشطة بالالتصاق بشكل آمن.
تتميز بقدرات سلسلة آلات سحب الأسلاك ذات المنشار الماسي سحب مستمرة عالية السرعة. تعمل هذه الآلات بسرعات أعلى بكثير من خطوط الأسلاك الطبية. يعد تخفيف الاهتزاز للخدمة الشاقة أحد المتطلبات الهيكلية. تولد السرعات العالية رنينًا توافقيًا يمكنه تحطيم سلك التنغستن الناعم. تستخدم المعدات آليات التخزين المؤقت القوية. تتعامل وحدات السحب هذه مع أطوال طويلة جدًا ومتواصلة، غالبًا ما تتجاوز مئات الكيلومترات لكل بكرة. يجب عليهم لف السلك دون إدخال ضغوط ثني دقيقة. تضمن أدلة العبور الدقيقة مستوى التخزين المؤقت بشكل مثالي، مما يمنع التشابك أثناء مرحلة المكافأة في منشأة تقطيع الويفر.
يعمل سلك التنغستن بمثابة العمود الفقري للمكونات الإلكترونية المختلفة. وتشمل التطبيقات الخيوط التقليدية، وشبكات الأنابيب المفرغة، ودبابيس مسبار اختبار أشباه الموصلات. تركز معايير النجاح بشكل كبير على الحفاظ على التوصيل الكهربائي. يجب أن يحافظ السلك على مقاومة كهربائية دقيقة لكل متر. مطلوب الاستقرار الحراري تحت الحمل الكهربائي لمنع فشل المكونات في هذا المجال.
تعطي متطلبات الماكينة الأولوية لبيئات الرسم النظيفة بشكل استثنائي. يؤدي التلوث الجزئي إلى تغيير المقاومة الكهربائية للسلك، مما يؤدي إلى رفض الدفعات. التحكم الدقيق في التوتر الخلفي يمنع التمدد الموضعي. يؤدي التمدد الموضعي إلى تقليل القطر في المناطق المعزولة، مما يؤدي إلى إنشاء نقاط كهربائية ساخنة تحترق قبل الأوان. تتطلب بعض خطوط التصنيع التكامل مع وحدات التلدين المضمنة. تعمل هذه الوحدات على تخفيف الضغوط الداخلية قبل التخزين المؤقت النهائي، واستعادة درجة من الليونة. يجب أن تتميز الرحويات بأسطح سيراميكية أو مغلفة متخصصة لمنع تراكم الكهرباء الساكنة وتقليل الاحتكاك خارج القوالب.
التحكم في التوتر يفرض النجاح النهائي لرسم التنغستن فائق الدقة. يجب على المهندسين تقييم ميكانيكا الرسم الانزلاقي مقابل عدم الانزلاق. تسمح آلات الانزلاق للسلك بالانزلاق قليلاً على الكابستان. وهذا يعوض عن الاستطالة أثناء عملية الرسم ولكن يمكن أن يسبب تآكل السطح. تحافظ الآلات المانعة للانزلاق على قبضة مانعة للانزلاق على السلك. توفر ميكانيكا عدم الانزلاق تحكمًا فائقًا في التوتر للسبائك الهشة. إنها تمنع خدش السطح الناتج عن احتكاك الكابستان، مما يجعلها مثالية للتطبيقات المتطورة.
تعتمد المعدات الحديثة على محركات مؤازرة متعددة المحاور. تعمل هذه المحركات على تشغيل كل كابستان بشكل مستقل، مما يؤدي إلى التخلص من الانحدار الميكانيكي الموجود في الأنظمة القديمة التي تعمل بالحزام. توفر حلقات التغذية الراجعة لذراع الراقص قياس التوتر الجسدي. يمر السلك عبر بكرة متحركة متصلة بأسطوانة هوائية منخفضة الاحتكاك. ومع تغير التوتر، تتحرك ذراع الراقص. تقوم وحدة التحكم المنطقية القابلة للبرمجة (PLC) بقراءة هذه الحركة وضبط سرعات المحرك على الفور. يمنع تنظيم الحلقة المغلقة هذا كسر الأسلاك عند المقاييس الدقيقة. إنه يضمن التطبيق المستمر لقوة الشد المستقرة. تعمل أجهزة التشفير عالية الدقة على تتبع دوران الكابستان وصولاً إلى أجزاء من الدرجة، مما يوفر لـ PLC بيانات دقيقة عن السرعة.
يعد توافق الماكينة مع مواد القالب المختلفة مقياس تقييم لا يمكنك تجاهله. تحدد مرحلة الرسم والسبائك المحددة تقنية القالب المطلوبة. يجب أن تحتوي الماكينة على حاملات قوالب متعددة الاستخدامات. يجب أن يستوعب هؤلاء الحاملون أبعاد الغلاف المختلفة ومتطلبات التبريد.
مادة القالب | مرحلة التطبيق الأولية | متطلبات تكامل الآلة | المزايا التشغيلية |
|---|---|---|---|
كربيد التنغستن | مقاييس أكثر سمكًا، تمريرات باردة أولية | قدرة عزم دوران عالية، تبريد قوي بالقالب | كفاءة من حيث التكلفة، ويتعامل مع معاملات الاحتكاك العالية |
الماس الطبيعي | تمريرات تشطيب فائقة الدقة | دقة التوتر القصوى، والترشيح الجزئي | الانتهاء من السطح لا تشوبه شائبة، والتفاوتات الأبعاد الدقيقة |
الماس متعدد البلورات (PCD) | تمريرات متوسطة إلى جيدة | محاذاة القالب الصلبة، التشحيم عالي الضغط | مقاومة التآكل القصوى، عمر الخدمة الطويل |
يموت سحب الأسلاك الانقسام | ملفات تعريف معقدة وخيوط متكررة | آليات لقط قابلة للتعديل | خيوط أسهل ومرونة تشغيلية |
تتعامل قوالب كربيد التنجستن مع المقاييس السميكة بفعالية. إنها توفر فعالية ممتازة من حيث التكلفة لمراحل التخفيض المبكرة. يجب أن تتعامل الآلة مع معاملات احتكاك أعلى عند استخدام الكربيد. تصبح قوالب الماس ضرورية للرسم البارد فائق الدقة. يوفر الماس الطبيعي وPCD مقاومة شديدة للتآكل. يجب أن توفر الآلة محاذاة دقيقة للقالب. يؤدي عدم المحاذاة إلى تآكل غير متساوٍ للقالب وشكل بيضاوي للسلك. تشتمل الأدوات المتقدمة على قوالب سحب الأسلاك المنقسمة من كربيد التنجستن. تجمع هذه بين مقاومة التآكل القصوى والمرونة التشغيلية. إنها تضمن سهولة ربط الملفات الشخصية المعقدة وتقليل وقت التوقف عن العمل أثناء الإعداد.
يولد الاحتكاك حرارة موضعية كبيرة عند واجهة القالب. يحدث هذا على الرغم من تصنيف العملية على أنها رسم بارد. الإدارة الحرارية الفعالة تمنع تدهور القالب وحرق سطح السلك. يجب عليك تقييم البنية التحتية للتبريد الخاصة بالجهاز بدقة قبل التثبيت.
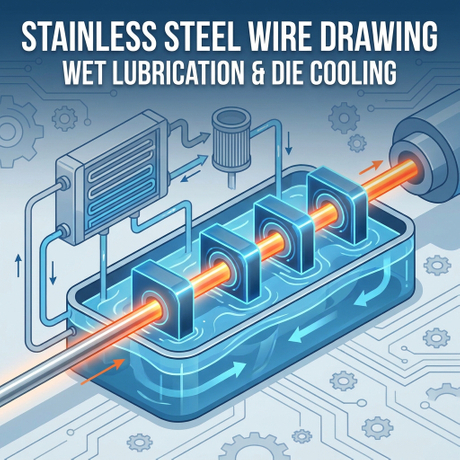
تقييم الرسم المغمور مقابل أنظمة التشحيم بالرش. تقوم الأنظمة المغمورة بسحب السلك من خلال حمام من مادة التشحيم. وهذا يوفر تبريدًا ممتازًا وحماية للطبقة الحدودية، مما يضمن بقاء القالب مغمورًا بالكامل. تستهدف أنظمة الرش مواد التشحيم عالية الضغط مباشرة في مخروط القالب. تتطلب قدرات ترشيح السوائل فحصًا صارمًا. رسم التنغستن يولد دقائق جلخ مجهرية. تدور هذه الغرامات داخل سائل التشحيم. يجب أن يقوم نظام الترشيح بإزالة هذه الجزيئات بالكامل. يؤدي الفشل في تصفية الغرامات إلى تسجيل شديد للأسلاك وفشل القالب المبكر. تعد فواصل الطرد المركزي والمرشحات المغناطيسية وخراطيش الترشيح دون الميكرون مكونات إلزامية لخط رسم صحي.
يتطلب التصنيع الحديث مراقبة شاملة للبيانات للحفاظ على معدلات الإنتاجية. مراجعة ضرورة أنظمة الكشف عن العيوب المضمنة. تكتشف مستشعرات التيار الدوامي الفراغات والشقوق الداخلية التي لا يمكن رؤيتها بالعين المجردة. تقوم أجهزة الاستشعار البصرية بمراقبة سلامة السطح وتغيرات القطر في الوقت الفعلي. تعمل هذه الأنظمة على إيقاف الماكينة فورًا عند اكتشاف الخلل، مما يمنع تخزين مئات الأمتار من الأسلاك الخردة.
ناقش تكامل SCADA مع بائع المعدات. تقوم أنظمة التحكم الإشرافي والحصول على البيانات بتتبع المقاييس المهمة عبر أرضية الإنتاج بأكملها. إنهم يراقبون اتجاهات تآكل القالب عبر آلاف الكيلومترات من الأسلاك المسحوبة. تتيح هذه البيانات جدولة الصيانة التنبؤية. يستبدل المشغلون القوالب قبل أن ينتجوا سلكًا خارج المواصفات. تعد إمكانية تتبع الدفعة متطلبًا صارمًا للتطبيقات الطبية المعتمدة من ISO. يقوم النظام بتسجيل بيانات التوتر والسرعة والقطر لكل بكرة. يؤدي هذا إلى إنشاء سجل جودة دائم للمستخدمين النهائيين، مما يثبت الامتثال للتفاوتات الهندسية الصارمة.
تؤثر الإنتاجية بشكل مباشر على القدرة الإنتاجية ومخرجات المنشأة. ومع ذلك، فإن السرعة القصوى غالبًا ما تؤثر على الجودة. يجب عليك تحليل المفاضلة بين الأمتار في الثانية وسلامة السطح. يؤدي دفع الآلة إلى ما هو أبعد من سرعتها المثالية إلى زيادة الاحتكاك بشكل كبير. يؤدي هذا إلى تدهور الطبقة الحدودية لزيوت التشحيم. يقوم السلك بالاتصال المباشر بسطح القالب. يسبب هذا التلامس تهيجًا وتمزقًا مجهريًا للسطح وتآكلًا سريعًا للقالب.
تتطلب التطبيقات الطبية والإلكترونية تشطيبات سطحية صارمة. يجب على المشغلين تشغيل الآلات بسرعات متحفظة لضمان الجودة. يتحمل إنتاج سلك المنشار الماسي الأسطح الأكثر خشونة قليلاً. ولذلك، يمكن لهذه الآلات المحددة أن تعمل بسرعات أعلى بكثير. تقييم خصائص اهتزاز الآلة عند السرعة القصوى. تمتص إطارات الحديد الزهر الثقيلة الاهتزازات التوافقية بشكل أفضل من الفولاذ الملحوم. تسمح الإطارات الثابتة بسرعات أعلى دون التضحية بجودة السطح أو التسبب في انقطاع الأسلاك.
تقييم الاستراتيجية التشغيلية لمنشأتك. تحديد الحاجة إلى مرونة الماكينة مقابل خطوط الإنتاج المخصصة. تعمل الآلة المتخصصة للغاية على زيادة الكفاءة لمنتج واحد. ويتميز بأحجام الرحوية المحسنة وجداول المسودة الثابتة. وهذا يحد من القدرة على معالجة السبائك أو الأقطار المختلفة، ولكنه يتفوق في العمليات المستمرة ذات الحجم الكبير.
توفر الآلات المعيارية قدرات كبيرة في إعادة التجهيز. يمكن للمشغلين ضبط مسودة الجداول الزمنية عبر واجهة HMI. يمكنهم تبديل حاملي القالب لاستيعاب أحجام الغلاف المختلفة. تسمح هذه المرونة لآلة واحدة بمعالجة سبائك التنغستن المختلفة وملامح الأسلاك. ومع ذلك، غالبًا ما تتميز الآلات المعيارية بمساحة أكبر. قد يفتقرون إلى السرعة القصوى للمعدات المخصصة. قم بوزن مزيج المنتج الخاص بك مقابل قدرات المعدات هذه. تستفيد المرافق عالية المزيج ومنخفضة الحجم من البنى المعيارية. يحتاج منتجو السلع بكميات كبيرة إلى خطوط مخصصة عالية السرعة لتلبية الطلب.
يؤدي عدم الاستقرار البيئي إلى مخاطر إنتاجية شديدة على أرض المصنع. تعمل تقلبات درجات الحرارة على تغيير لزوجة مواد التشحيم المسحوبة، وتغيير كيفية تدفقها إلى مخروط القالب. تلوث الجسيمات المحمولة جواً أسطح الأسلاك فائقة الدقة، مما يتسبب في حدوث شوائب أثناء عملية الرسم. هذه العوامل تؤثر على جودة المنتج بشكل عام وتزيد من معدلات الخردة.
قم بتركيب الآلات في بيئات يتم التحكم في مناخها للحفاظ على درجات حرارة محيطة ثابتة طوال العام.
استخدم البروتوكولات المجاورة للغرف النظيفة لإنتاج الأسلاك الطبية والإلكترونية لتقليل الغبار.
تحديد بنيات الماكينة المغلقة ذات التهوية بالضغط الإيجابي لإبعاد الملوثات عن منطقة السحب.
قم بتنفيذ إجراءات ارتداء الملابس الصارمة للمشغلين الذين يتعاملون مع مكبات الأسلاك الدقيقة.
مراقبة مستويات الرطوبة لمنع الأكسدة على أسطح الأسلاك المكشوفة بين تمريرات الرسم.
يتطلب رسم التنغستن فائق الدقة مشغلين ذوي مهارات عالية. يتسبب الترابط غير الصحيح عبر سلسلة القوالب في حدوث فشل فوري عند بدء التشغيل. يؤدي تسلسل القالب غير الصحيح إلى تغيير نسبة التخفيض بشكل خطير، مما يؤدي إلى زيادة التحميل على محركات الكابستان. يؤدي سوء التعامل مع الأسلاك فائقة الدقة إلى انقطاعات كارثية في الخطوط وساعات من التوقف.
قم بإعطاء الأولوية للآلات المجهزة بآليات مساعدة الترابط الآلية لتقليل التعامل اليدوي.
استخدم توافق القالب المقسم لتبسيط عملية ربط الملفات الشخصية المعقدة ومقاييس البدء الأكثر سمكًا.
حدد واجهات HMI البديهية مع تأكيدات جدول المسودة المرئية لمنع أخطاء التسلسل.
تأمين برامج تدريب شاملة للبائعين تغطي علم المعادن وميكانيكا الآلات واستكشاف الأخطاء وإصلاحها.
تنفيذ إجراءات تشغيل موحدة لفحص القوالب وتنظيفها واستبدالها.
يعتمد الرسم البارد بشكل كامل على جودة المواد الواردة. يتسبب سلك التغذية غير المتناسق في حدوث أعطال فورية في مرحلة السحب على البارد. الاختلافات في القطر من عملية الرسم الساخنة تؤدي إلى تشويش القالب البارد الأول. تعمل الأكسدة السطحية كمادة كاشطة، مما يؤدي إلى تدمير أدوات الماس باهظة الثمن في غضون دقائق.
إنشاء بوابات صارمة لمراقبة الجودة بين عمليات الرسم الساخنة والباردة لاكتشاف العيوب مبكرًا.
تأكد من أن أنظمة التخزين المؤقت والدفع متوافقة لمنع تشابك الأسلاك والتوتر الخلفي غير المنتظم.
قم بتنفيذ التنظيف بالموجات فوق الصوتية المضمنة قبل دخول السلك إلى أول قالب بارد لإزالة الأكاسيد المتبقية.
قم بقياس قوة الشد للبكرات الواردة للتحقق من التلدين المناسب وبنية الحبوب.
حافظ على حلقة ردود فعل مباشرة بين مشغلي الرسم الساخن والرسم البارد لتصحيح المشكلات الأولية بسرعة.
اطلب دراسات قدرة تفصيلية من مصنعي المعدات الأصلية مع التركيز على استقرار التوتر عبر ممرات التخفيض الجزئي.
يتم تنفيذ رسم العينة باستخدام درجات سبائك التنغستن المحددة الخاصة بك للتحقق من تشطيب السطح ودقة الأبعاد.
قم بإجراء تدقيق شامل لإدارة قوالب البائع وتصميمات نظام التبريد لضمان الترشيح المناسب.
تحقق من قدرات التكامل لميكرومترات الليزر المضمنة مع برنامج مراقبة الجودة الموجود لديك.
ج: تحقق هذه الآلات قدرات أقل من الميكرون، وعادةً ما تقوم بسحب الأسلاك إلى 0.01 مم أو أقل. يعتمد النجاح بشكل كبير على جودة القالب ومقاومة التآكل الشديدة للأدوات. يمنع التحكم في التوتر متعدد التمريرات الكسر عند هذه المقاييس المجهرية. تعد المزامنة المؤازرة المتقدمة أمرًا إلزاميًا للوصول إلى هذه الأقطار فائقة الدقة دون التسبب في إجهاد القص.
ج: يستخدم الرسم الساخن أنظمة تسخين خلط الغاز والهواء التي تعمل بين 900 و400 درجة مئوية. إنها تعتمد في المقام الأول على قوالب كربيد التنجستن من أجل التخفيض الأولي الكبير للقضبان السميكة. يعمل السحب البارد في درجة حرارة الغرفة. إنها تستخدم قوالب الماس الطبيعية أو PCD وتركز على التحكم في التوتر عالي الدقة لتمرير التشطيب النهائي.
ج: توفر القوالب الماسية مقاومة فائقة للتآكل وعمر خدمة طويل. إنهم يحملون تفاوتات دقيقة في الأبعاد عبر عمليات الإنتاج الضخمة. الماس الطبيعي وPCD يخلق سطحًا خاليًا من العيوب وخاليًا من الخدوش. يعد هذا السطح النقي مطلبًا بالغ الأهمية لتلبية معايير التوافق الحيوي الطبية الصارمة ومنع إيواء مسببات الأمراض.
ج: يتطلب سلك المنشار الماسي آليات سحب عالية التوتر وغير قابلة للانزلاق. تعمل إدارة التوتر القوية هذه على زيادة قوة الشد القصوى للسلك. يجب أن يصبح السلك صلبًا وقويًا بما يكفي لتحمل تقطيع السيليكون عالي السرعة دون الانقطاع أو التمدد تحت أحمال التشغيل الثقيلة.
ج: يتطلب منع الكسر نسب تخفيض منخفضة لكل تمريرة، وعادة ما تكون أقل من 15 بالمائة. يجب أن تستخدم الآلات روافع متزامنة للغاية تعمل بمحرك مؤازر. تعمل حلقات التغذية الراجعة لذراع الراقص على ضبط التوتر بالمللي ثانية لمنع حدوث طفرات. التشحيم الأمثل للقالب يقلل من الاحتكاك. تقوم هذه العناصر المدمجة بإدارة قوة الشد المطبقة على سبائك التنغستن الهشة بأمان.
ج: نعم، الأنظمة المعيارية تستوعب كلتا المادتين. تتعامل قوالب الكربيد مع الممرات الأكثر سمكًا والمنبع حيث يكون الاحتكاك مرتفعًا وتكون هناك حاجة إلى فعالية التكلفة. تتعامل قوالب سحب الأسلاك المقسمة أو الماسية المتخصصة مع التمريرات الدقيقة النهائية المسحوبة على البارد. يجب أن تتميز حاملات القوالب الخاصة بالماكينة بأشكال هندسية قابلة للتعديل لتأمين كلا النوعين من القوالب بشكل صحيح.
ج: يتمتع التنجستن بصلابة شديدة مقارنة بالنحاس. وهذا يتطلب مواد تشحيم حدودية متخصصة عالية الضغط تتحمل قوى القص الهائلة دون أن تنهار. يتطلب النظام أيضًا ترشيحًا عدوانيًا دون الميكرون. يزيل هذا الترشيح دقائق التنغستن الكاشطة التي من شأنها أن تخدش السلك وتدمر قوالب الماس باهظة الثمن على الفور.


 العربية
 简体中文